

 Vận Chuyển
 Hỗ trợ - Tư vấn
 Bảo Hành





Cách căn chỉnh đầu cắt máy cắt laser để đường cắt ổn định
Cách căn chỉnh đầu cắt máy cắt laser để đường cắt ổn định
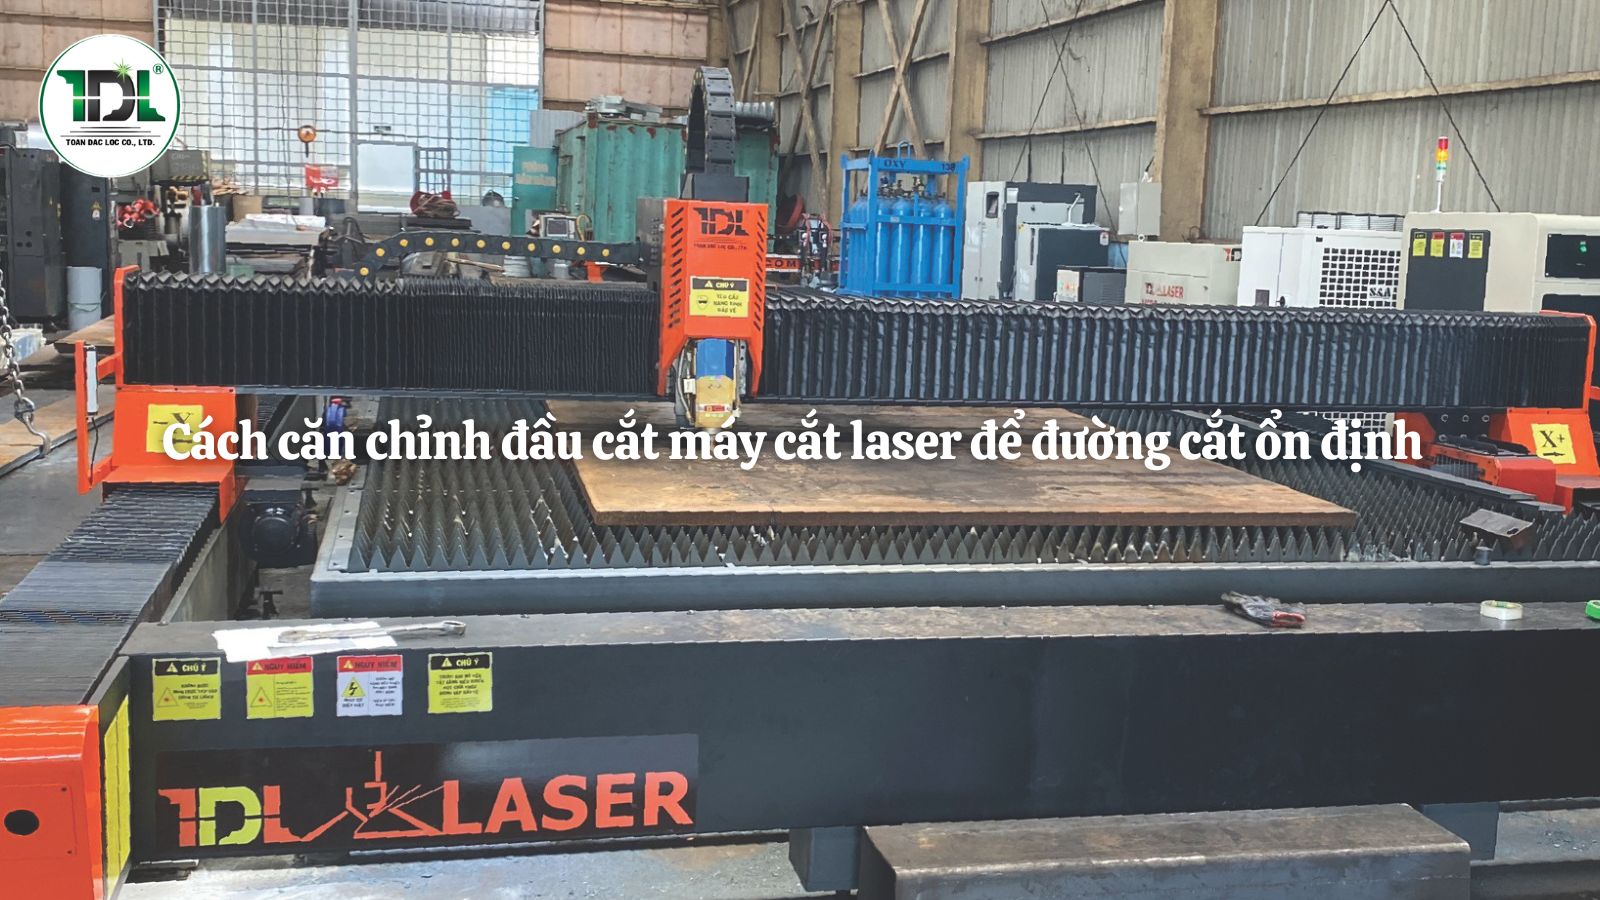
Đầu cắt là một trong những bộ phận ảnh hưởng trực tiếp đến chất lượng đường cắt của máy cắt laser kim loại. Chỉ một sai lệch nhỏ về tâm tia, tiêu điểm, bép cắt hoặc khoảng cách giữa đầu cắt và bề mặt vật liệu cũng có thể khiến đường cắt xuất hiện ba via, không xuyên đều hoặc bị lệch giữa các vị trí.
Vì vậy, căn chỉnh đầu cắt máy cắt laser đúng cách là công việc quan trọng giúp duy trì chất lượng gia công và hạn chế những lỗi phát sinh trong quá trình sản xuất. Hãy cùng TDL Laser tìm hiểu kỹ hơn trong bài viết dưới đây.
Vì sao cần căn chỉnh đầu cắt máy cắt laser?
Trong quá trình cắt, tia laser cần đi qua hệ thống quang học và được hội tụ chính xác tại vị trí cần gia công. Đồng thời, khí hỗ trợ phải được phun qua bép cắt theo đúng hướng để đẩy vật liệu nóng chảy ra khỏi vùng cắt.
Nếu đầu cắt bị lệch hoặc khoảng cách giữa đầu cắt và vật liệu không phù hợp, năng lượng laser không tập trung đúng vị trí. Khi đó, dù công suất nguồn máy cắt laser và tốc độ cắt được thiết lập đúng, thành phẩm vẫn có thể xuất hiện những vấn đề như đường cắt không đều, nhiều ba via hoặc cắt không xuyên.
Đặc biệt, trong quá trình vận hành lâu ngày, đầu cắt có thể chịu tác động từ bụi kim loại, nhiệt, va chạm hoặc quá trình thay thế vật tư. Vì vậy, việc kiểm tra và căn chỉnh định kỳ là cần thiết để duy trì độ ổn định của máy.
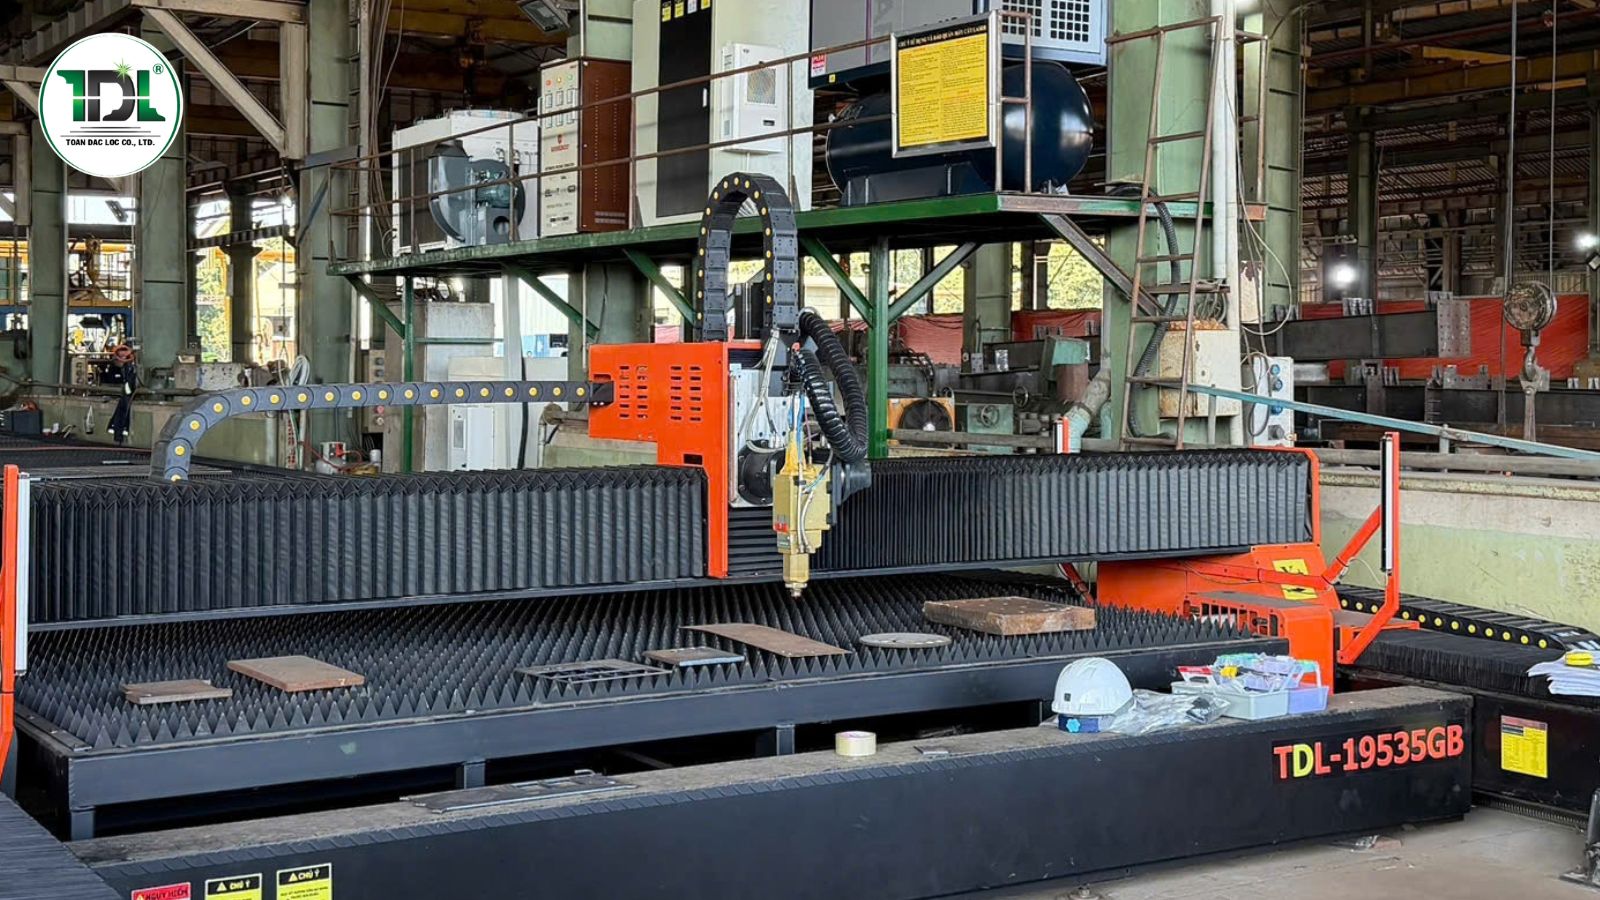
Căn chỉnh đầu cắt máy cắt laser đúng cách là công việc quan trọng giúp duy trì chất lượng gia công
==> Độ chính xác của máy cắt laser kim loại đạt bao nhiêu?
Những dấu hiệu cho thấy đầu cắt cần được căn chỉnh
Không phải lúc nào đầu cắt máy cắt laser kim loại bị lệch cũng có cảnh báo trực tiếp trên hệ thống điều khiển. Trong nhiều trường hợp, người vận hành có thể nhận biết thông qua chất lượng sản phẩm. Một dấu hiệu khá phổ biến là đường cắt không đồng đều giữa các vị trí trên cùng một tấm kim loại. Có khu vực cắt đẹp nhưng khu vực khác xuất hiện ba via hoặc không xuyên hoàn toàn.
Ngoài ra, nếu đường cắt có hiện tượng nghiêng bất thường, tia lửa thoát ra không đều, bép cắt nhanh bị bẩn hoặc đầu cắt có dấu hiệu va chạm với vật liệu, doanh nghiệp cũng nên kiểm tra lại hệ thống đầu cắt. Tuy nhiên, không nên mặc định mọi lỗi đường cắt đều do đầu cắt. Chất lượng gia công còn chịu ảnh hưởng bởi vật liệu, tốc độ, công suất, tiêu điểm, khí hỗ trợ, tình trạng nguồn laser và hệ thống truyền động.
==> 10 lỗi thường gặp trên máy cắt laser kim loại và cách xử lý
Các bước căn chỉnh đầu cắt máy laser
Kiểm tra tổng thể đầu cắt trước khi căn chỉnh
Trước khi tiến hành căn chỉnh, cần kiểm tra tình trạng bên ngoài của đầu cắt. Hãy kiểm tra xem đầu cắt có dấu hiệu va chạm, biến dạng, bụi bẩn hoặc vật tư tiêu hao bị hư hỏng hay không. Đặc biệt cần chú ý đến bép cắt và kính bảo vệ.
Nếu bép bị biến dạng hoặc lỗ bép không còn đúng hình dạng, việc căn chỉnh có thể không mang lại kết quả chính xác. Tương tự, kính bảo vệ bị bẩn, cháy hoặc trầy xước cũng có thể ảnh hưởng đến quá trình truyền tia laser. Vì vậy, trước khi chỉnh đầu cắt, cần chắc chắn rằng những bộ phận cơ bản đang ở trạng thái phù hợp.
Kiểm tra và vệ sinh kính bảo vệ
Kính bảo vệ nằm trên đường truyền quang học và có nhiệm vụ bảo vệ các bộ phận bên trong đầu cắt khỏi bụi và vật liệu nóng chảy. Sau thời gian hoạt động, bề mặt kính có thể bám bụi kim loại hoặc xuất hiện các vết cháy. Nếu tiếp tục sử dụng trong tình trạng này, chất lượng tia laser có thể bị ảnh hưởng và nhiệt tích tụ cũng có thể làm giảm tuổi thọ của các bộ phận liên quan.
Khi vệ sinh, cần sử dụng dụng cụ và dung dịch phù hợp với loại kính quang học được nhà sản xuất khuyến cáo. Nếu kính đã bị cháy hoặc hư hỏng, nên thay mới thay vì cố tiếp tục sử dụng.
Kiểm tra tâm tia laser với tâm bép
Đây là một trong những bước quan trọng nhất khi căn chỉnh đầu cắt máy cắt laser. Tia laser cần đi qua gần trung tâm của bép cắt để đảm bảo năng lượng được phân bố phù hợp và luồng khí hỗ trợ đi đúng hướng. Nếu tia laser bị lệch khỏi tâm bép, đường cắt có thể không ổn định, xuất hiện ba via không đều hoặc chất lượng cắt thay đổi theo hướng di chuyển.
Quá trình kiểm tra tâm tia thường được thực hiện bằng phương pháp kiểm tra chuyên dụng của từng loại đầu cắt. Tùy cấu hình máy, kỹ thuật viên có thể sử dụng giấy kiểm tra hoặc dụng cụ chuyên dụng để xác định vị trí tia tương đối với tâm bép. Không nên tự ý điều chỉnh các bộ phận quang học bên trong đầu cắt nếu không có chuyên môn, vì việc căn chỉnh sai có thể gây ảnh hưởng đến toàn bộ hệ thống quang học.
Kiểm tra tình trạng bép cắt
Bép cắt có nhiệm vụ định hướng dòng khí hỗ trợ và tạo điều kiện để vùng cắt hoạt động ổn định. Một bép cắt bị méo, cháy hoặc lỗ thoát khí không còn đúng hình dạng có thể khiến luồng khí bị phân bố không đều. Khi đó, đường cắt có thể xuất hiện nhiều ba via hoặc vật liệu nóng chảy không được đẩy ra hiệu quả.
Do đó, khi chất lượng cắt đột nhiên thay đổi, đừng chỉ điều chỉnh công suất hoặc tốc độ. Hãy kiểm tra bép cắt trước. Đặc biệt, bép cắt là vật tư tiêu hao nên cần được thay thế khi không còn đảm bảo hình dạng và tình trạng kỹ thuật.
Kiểm tra khoảng cách từ đầu cắt đến vật liệu
Khoảng cách giữa đầu cắt và bề mặt vật liệu có ảnh hưởng trực tiếp đến quá trình cắt. Nếu đầu cắt quá cao hoặc quá thấp so với bề mặt tấm kim loại, khả năng tập trung năng lượng và hiệu quả của dòng khí hỗ trợ có thể bị ảnh hưởng.
Máy cắt laser kim loại hiện đại thường được trang bị hệ thống điều khiển chiều cao đầu cắt tự động, giúp duy trì khoảng cách phù hợp trong quá trình gia công. Tuy nhiên, hệ thống này cũng cần được kiểm tra định kỳ. Nếu cảm biến chiều cao hoạt động không chính xác hoặc bề mặt vật liệu bị cong vênh quá mức, đầu cắt có thể không duy trì được khoảng cách ổn định.
Kiểm tra và thiết lập tiêu điểm
Tiêu điểm quyết định vị trí mà chùm tia laser được hội tụ với mật độ năng lượng cao nhất. Tùy vào loại vật liệu, độ dày và điều kiện gia công, vị trí tiêu điểm có thể được thiết lập khác nhau. Vì vậy, không có một giá trị tiêu điểm duy nhất phù hợp với mọi loại vật liệu.
Nếu tiêu điểm không phù hợp, đường cắt có thể rộng hơn, xuất hiện ba via hoặc không xuyên hết vật liệu. Khi điều chỉnh tiêu điểm, nên dựa trên bộ thông số cắt được khuyến nghị cho nguồn laser, đầu cắt, vật liệu và độ dày tương ứng, sau đó thực hiện cắt thử để đánh giá kết quả.
Kiểm tra khí hỗ trợ sau khi căn chỉnh
Đầu cắt hoạt động ổn định không chỉ phụ thuộc vào tia laser mà còn phụ thuộc vào dòng khí hỗ trợ. Oxy và nitơ có thể được sử dụng trong các điều kiện cắt khác nhau. Loại khí, áp suất và lưu lượng phù hợp phụ thuộc vào vật liệu, độ dày và yêu cầu thành phẩm.
Nếu khí hỗ trợ không đủ hoặc dòng khí không ổn định, vật liệu nóng chảy có thể không được đẩy ra khỏi vùng cắt hiệu quả. Vì vậy, sau khi căn chỉnh đầu cắt, cần kiểm tra lại hệ thống khí, đường ống, van và áp suất trước khi đánh giá chất lượng cắt.
Cắt thử và đánh giá đường cắt
Sau khi hoàn thành các bước kiểm tra, không nên đưa máy vào sản xuất hàng loạt ngay. Hãy thực hiện một đường cắt thử trên vật liệu tương ứng và quan sát chất lượng đường cắt. Có thể kiểm tra:
- Độ thẳng và độ ổn định của đường cắt.
- Lượng ba via ở mặt dưới.
- Khả năng xuyên vật liệu.
- Độ đồng đều giữa các vị trí.
- Tình trạng tia lửa trong quá trình cắt.
- Bề mặt và góc cạnh của chi tiết.
Nếu kết quả chưa đạt, cần xem xét lại toàn bộ hệ thống thay vì chỉ tiếp tục tăng công suất hoặc giảm tốc độ.
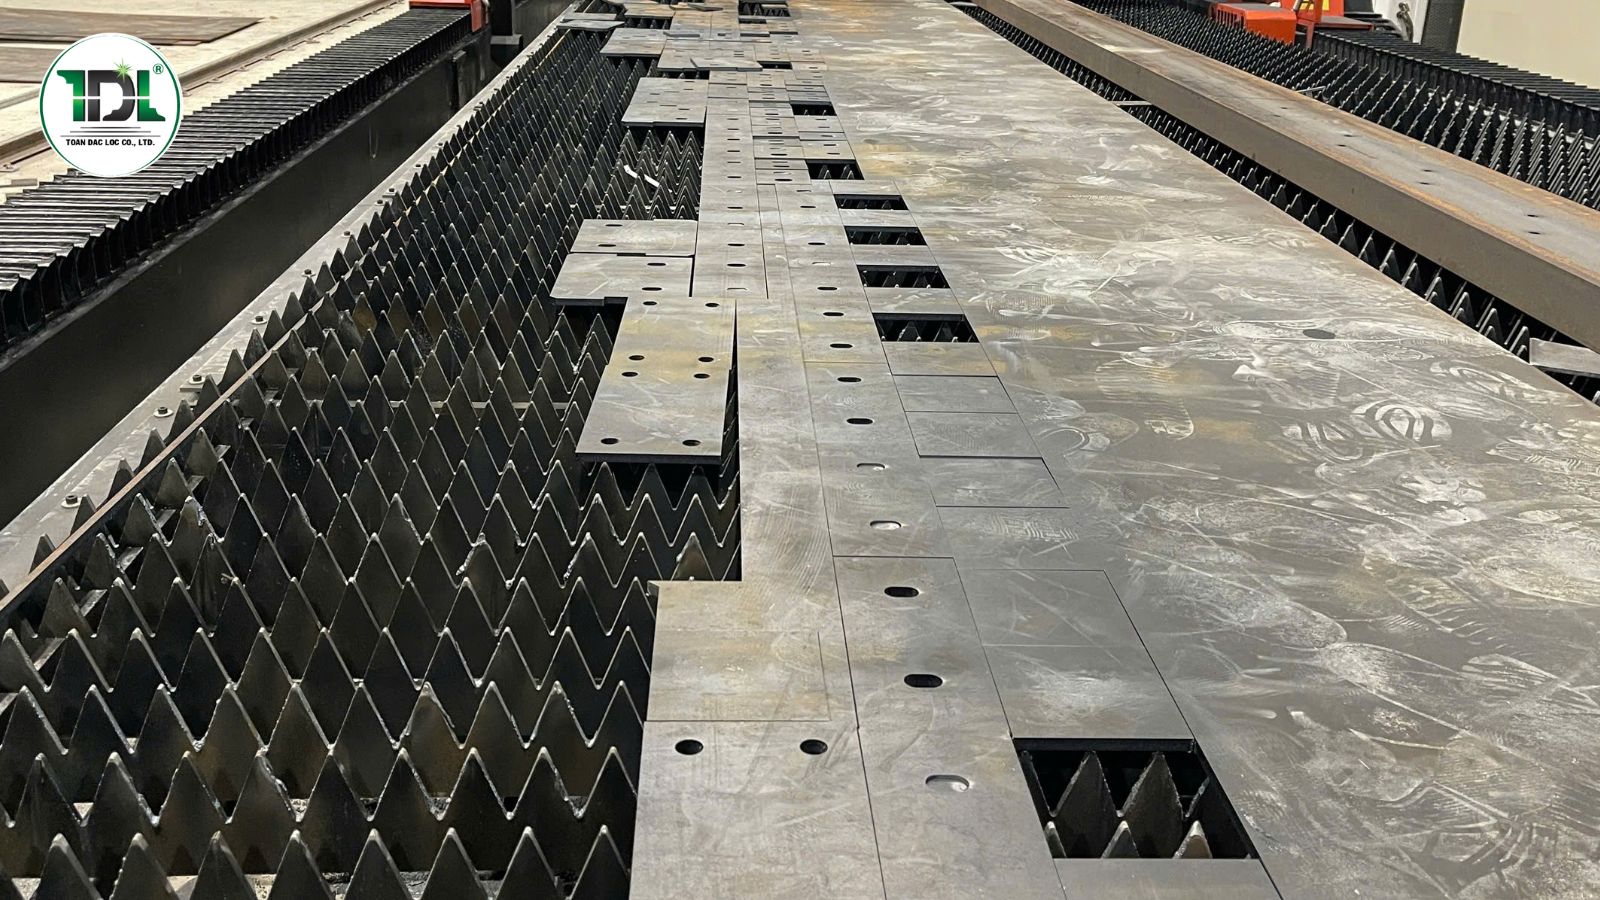
Căn chỉnh đầu cắt máy cắt laser hạn chế những lỗi phát sinh trong quá trình sản xuất
Vì sao căn đúng tâm tia nhưng đường cắt vẫn không đẹp?
Đây là vấn đề khá nhiều người vận hành máy cắt laser gặp phải. Căn đúng tâm tia là điều kiện quan trọng nhưng không phải điều kiện duy nhất để có đường cắt đẹp. Chất lượng đường cắt còn phụ thuộc vào nhiều yếu tố khác.
Nếu vật liệu không đồng đều, thông số cắt không phù hợp, khí hỗ trợ không ổn định hoặc nguồn laser hoạt động không đúng công suất, đường cắt vẫn có thể xuất hiện lỗi dù đầu cắt đã được căn chỉnh. Ngoài ra, hệ thống truyền động cũng cần được kiểm tra. Nếu máy bị rung, sai số chuyển động hoặc đầu cắt di chuyển không ổn định, chất lượng đường cắt cũng sẽ bị ảnh hưởng. Vì vậy, khi xử lý lỗi, nên kiểm tra theo một trình tự thay vì chỉ tập trung vào đầu cắt.
==> Nên chọn máy cắt laser kim loại công suất bao nhiêu kW?
Những lỗi thường gặp khi căn chỉnh đầu cắt máy laser
Căn chỉnh khi bép cắt đã bị hỏng: Nếu bép bị méo hoặc lỗ thoát khí không còn chuẩn, việc căn chỉnh tâm tia sẽ không thể mang lại kết quả ổn định. Hãy thay vật tư trước rồi mới tiến hành kiểm tra.
Bỏ qua kính bảo vệ: Kính bảo vệ bẩn hoặc bị cháy có thể ảnh hưởng đến đường truyền tia laser. Nếu chỉ chỉnh tiêu điểm mà không kiểm tra kính bảo vệ, nguyên nhân thực sự có thể vẫn chưa được giải quyết.
Thay đổi quá nhiều thông số cùng lúc: Khi đường cắt bị lỗi, nếu đồng thời thay đổi công suất, tốc độ, tiêu điểm và áp suất khí thì rất khó xác định yếu tố nào thực sự tạo ra sự thay đổi. Tốt hơn hết là kiểm tra từng nhóm nguyên nhân một cách có hệ thống.
Tự tháo các bộ phận quang học quan trọng: Đầu cắt laser chứa những bộ phận có yêu cầu căn chỉnh chính xác. Việc tự tháo hoặc điều chỉnh các linh kiện quang học bên trong khi không có chuyên môn có thể khiến tình trạng nghiêm trọng hơn. Với các vấn đề liên quan đến đường truyền tia hoặc linh kiện quang học, nên sử dụng kỹ thuật viên được đào tạo phù hợp.
Khi nào nên căn chỉnh đầu cắt máy laser?
Không nhất thiết phải đợi đến khi đường cắt xuất hiện lỗi mới kiểm tra đầu cắt máy cắt laser kim loại. Doanh nghiệp nên kiểm tra khi:
- Chất lượng đường cắt thay đổi bất thường.
- Xuất hiện ba via dù thông số cắt không thay đổi.
- Cắt không xuyên đều.
- Đầu cắt từng xảy ra va chạm.
- Thay mới bép hoặc một số bộ phận liên quan.
- Thay đổi đầu cắt hoặc nguồn laser.
- Máy được bảo dưỡng, di chuyển hoặc hiệu chỉnh hệ thống.
- Máy hoạt động lâu ngày và bắt đầu xuất hiện dấu hiệu sai lệch.
Đối với máy cắt laser hoạt động liên tục, việc đưa kiểm tra đầu cắt vào quy trình bảo dưỡng định kỳ sẽ chủ động hơn nhiều so với chỉ xử lý khi sản phẩm đã phát sinh lỗi.
Cách duy trì đầu cắt ổn định trong quá trình sản xuất
Căn chỉnh chính xác là bước quan trọng, nhưng để đầu cắt tiếp tục duy trì trạng thái ổn định thì việc vận hành và bảo dưỡng hàng ngày cũng rất quan trọng. Người vận hành nên giữ khu vực đầu cắt sạch, kiểm tra kính bảo vệ và bép cắt thường xuyên, đồng thời theo dõi các dấu hiệu bất thường trong quá trình gia công. Khi máy xảy ra va chạm, không nên tiếp tục chạy sản xuất ngay mà cần kiểm tra lại đầu cắt trước.
Bên cạnh đó, cần sử dụng đúng vật tư tiêu hao và thông số được khuyến nghị cho từng cấu hình. Một đầu cắt tốt nhưng sử dụng bép không phù hợp hoặc vận hành với thông số không tương thích vẫn có thể cho chất lượng cắt kém.
==> Cách bảo dưỡng máy cắt laser kim loại đúng cách
TDL Laser chú trọng khả năng căn chỉnh và ổn định của đầu cắt. Đối với máy cắt laser kim loại TDL, hệ thống đầu cắt được kết hợp với các chức năng hỗ trợ quá trình gia công như tự động điều chỉnh chiều cao, căn chỉnh tấm và các chức năng hỗ trợ vận hành nhằm giúp quá trình cắt ổn định hơn. Tùy từng dòng máy và cấu hình, TDL sử dụng các loại đầu cắt phù hợp với công suất nguồn và nhu cầu gia công. Khi lựa chọn máy, doanh nghiệp không nên chỉ quan tâm đến công suất nguồn laser mà cần xem xét đồng bộ nguồn laser – đầu cắt – hệ thống điều khiển – truyền động – khí hỗ trợ.
Một cấu hình được lựa chọn đúng ngay từ đầu sẽ giúp việc vận hành và bảo dưỡng về sau thuận lợi hơn, đồng thời tạo nền tảng để duy trì chất lượng đường cắt trong thời gian dài.
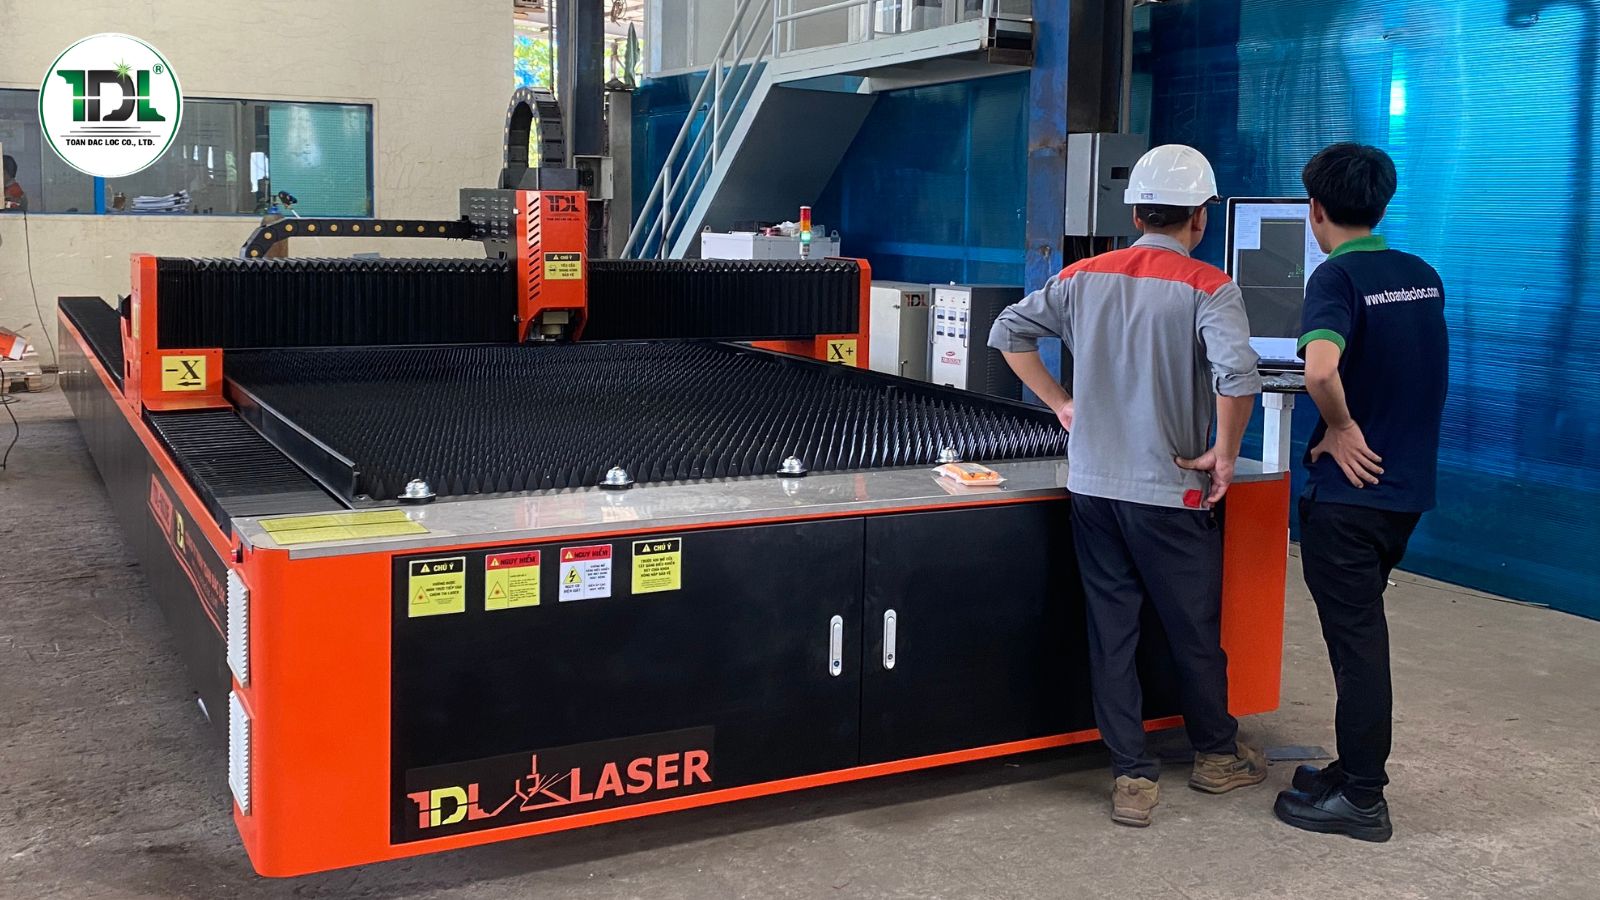
Máy cắt laser kim loại giúp cho việc gia công vật liệu nhanh chóng và ổn định hơn
Căn chỉnh đầu cắt máy cắt laser là một trong những công việc quan trọng để duy trì chất lượng và độ ổn định của quá trình gia công kim loại. Các yếu tố như tâm tia, bép cắt, kính bảo vệ, chiều cao đầu cắt, tiêu điểm và khí hỗ trợ đều cần được kiểm tra đồng bộ. Quan trọng hơn, không nên xem việc căn chỉnh đầu cắt là một thao tác xử lý lỗi đơn lẻ. Khi kết hợp với vệ sinh, bảo dưỡng định kỳ và thiết lập đúng thông số cắt, doanh nghiệp sẽ giảm được nhiều vấn đề như ba via, cắt không xuyên, đường cắt không đều và thời gian dừng máy.
Với những lỗi liên quan đến hệ thống quang học hoặc các bộ phận kỹ thuật quan trọng, nên để kỹ thuật viên có chuyên môn thực hiện thay vì tự ý tháo chỉnh. Căn chỉnh đúng ngay từ đầu không chỉ giúp đường cắt đẹp hơn mà còn góp phần bảo vệ đầu cắt và duy trì hiệu suất của toàn bộ máy cắt laser kim loại.
Câu hỏi thường gặp
Bao lâu nên căn chỉnh đầu cắt máy laser một lần?
=> Không có một chu kỳ cố định cho mọi máy. Tần suất phụ thuộc vào thời gian vận hành, môi trường xưởng, loại vật liệu và tình trạng đầu cắt. Nên kiểm tra khi chất lượng cắt thay đổi hoặc sau khi đầu cắt xảy ra va chạm.
Đầu cắt bị lệch có làm đường cắt nhiều ba via không?
=> Có thể. Khi tâm tia và bép cắt không đồng tâm, năng lượng laser và dòng khí hỗ trợ có thể không phân bố tối ưu, từ đó ảnh hưởng đến chất lượng đường cắt và làm tăng ba via.
Có phải cứ đường cắt xấu là do đầu cắt không?
=> Không. Đường cắt còn phụ thuộc vào công suất, tốc độ, tiêu điểm, khí hỗ trợ, vật liệu, hệ thống truyền động và tình trạng nguồn laser. Cần kiểm tra tổng thể để xác định đúng nguyên nhân.
Có thể tự căn chỉnh đầu cắt tại xưởng không?
=> Các bước kiểm tra và vệ sinh cơ bản có thể do người vận hành thực hiện. Tuy nhiên, những thao tác liên quan đến căn chỉnh quang học hoặc tháo các bộ phận bên trong đầu cắt nên được thực hiện bởi kỹ thuật viên có chuyên môn.
Các bài viết khác
- Chi phí vận hành máy cắt laser gồm những gì? Phân tích chi tiết 2026
- Máy cắt laser là gì? Công nghệ fiber cắt kim loại & báo giá 2026
- Máy cắt laser có tốn điện không? Cách tính chi phí điện chi tiết từ A–Z
- Ưu điểm máy cắt laser fiber: Vì sao nên đầu tư 2026
- Máy cắt ống laser là gì? Có nên đầu tư cho sản xuất hiện đại?
- Ứng dụng máy cắt laser trong cơ khí hiện đại 2026
- Bảo trì máy cắt laser: Hướng dẫn đầy đủ giúp máy bền và ổn định
- 7 sai lầm khi đầu tư máy cắt laser kim loại khiến doanh nghiệp tốn hàng trăm triệu đồng


 Địa chỉ: Số N3/1, Quốc Lộ 51, Khu phố 5, Phường Long Hưng, Thành phố Đồng Nai
 Email: info@toandacloc.com | toandacloc@gmail.com
 Điện thoại Kinh doanh: 02513.831.104 | 02513.832.415
 Fax: 02513.831.104
 Hotline: 0903.354.737 | 0917.264.499


 Gọi điện
 SMS
 Chỉ Đường