

 Vận Chuyển
 Hỗ trợ - Tư vấn
 Bảo Hành

Khe cắt (Kerf) là gì? Vai trò và cách tối ưu khi cắt laser
Khe cắt (Kerf) là gì? Vai trò và cách tối ưu khi cắt laser
Trong quá trình gia công kim loại bằng laser, đường cắt không hoàn toàn trùng với kích thước được thiết lập trên bản vẽ. Một phần vật liệu sẽ bị nóng chảy và loại bỏ trong quá trình tia laser đi qua, tạo thành một khoảng hở nhỏ gọi là khe cắt (Kerf).
Kích thước khe cắt tưởng như rất nhỏ nhưng lại ảnh hưởng trực tiếp đến độ chính xác của sản phẩm, kích thước chi tiết, khả năng lắp ghép và mức độ hao hụt vật liệu. Vì vậy, hiểu rõ Kerf là gì và biết cách kiểm soát khe cắt là yếu tố quan trọng khi vận hành máy cắt laser kim loại.
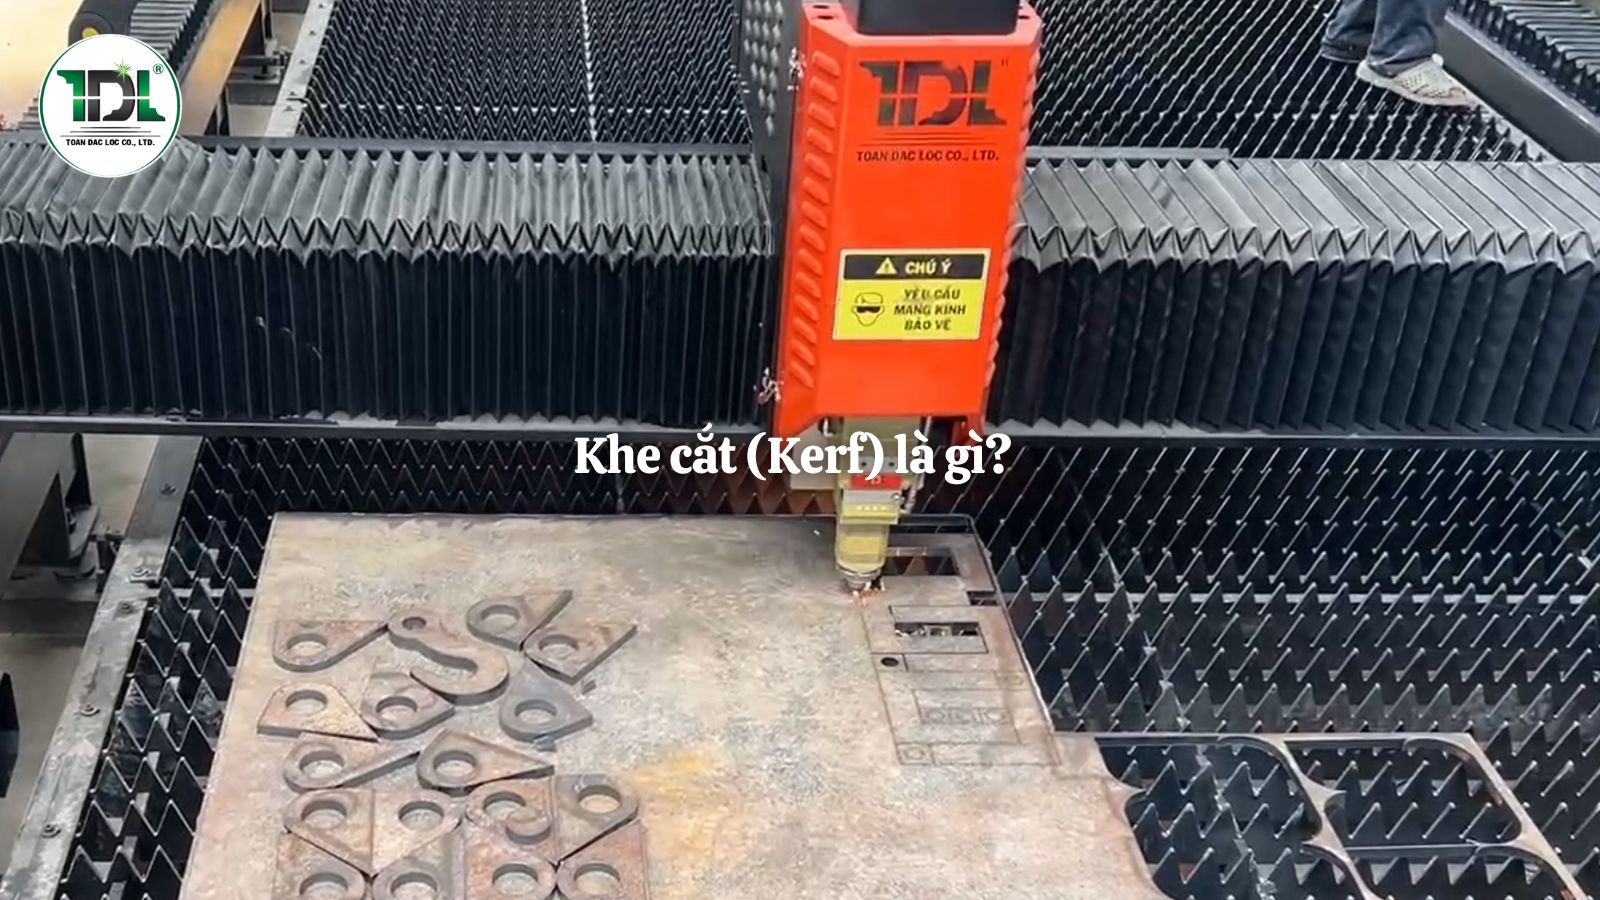
Khe cắt (Kerf) là gì?
Kerf là phần vật liệu bị loại bỏ trong quá trình cắt, tạo thành một khe hở dọc theo đường cắt. Nói đơn giản, đây chính là chiều rộng của đường cắt thực tế trên vật liệu.
Khi tia laser tập trung năng lượng lên bề mặt kim loại, vật liệu tại vùng tác động sẽ nóng chảy hoặc bị hóa hơi. Khí hỗ trợ như Oxy hoặc Nitơ sẽ giúp đẩy phần vật liệu nóng chảy ra khỏi vùng cắt. Do đó, đường cắt luôn có một độ rộng nhất định thay vì chỉ là một đường có chiều dày bằng 0.
Ví dụ, nếu một chi tiết được thiết kế với kích thước 100 mm nhưng hệ thống không tính đến Kerf, kích thước thực tế sau khi cắt có thể có sai lệch tùy thuộc vào công nghệ, vật liệu và thông số gia công.
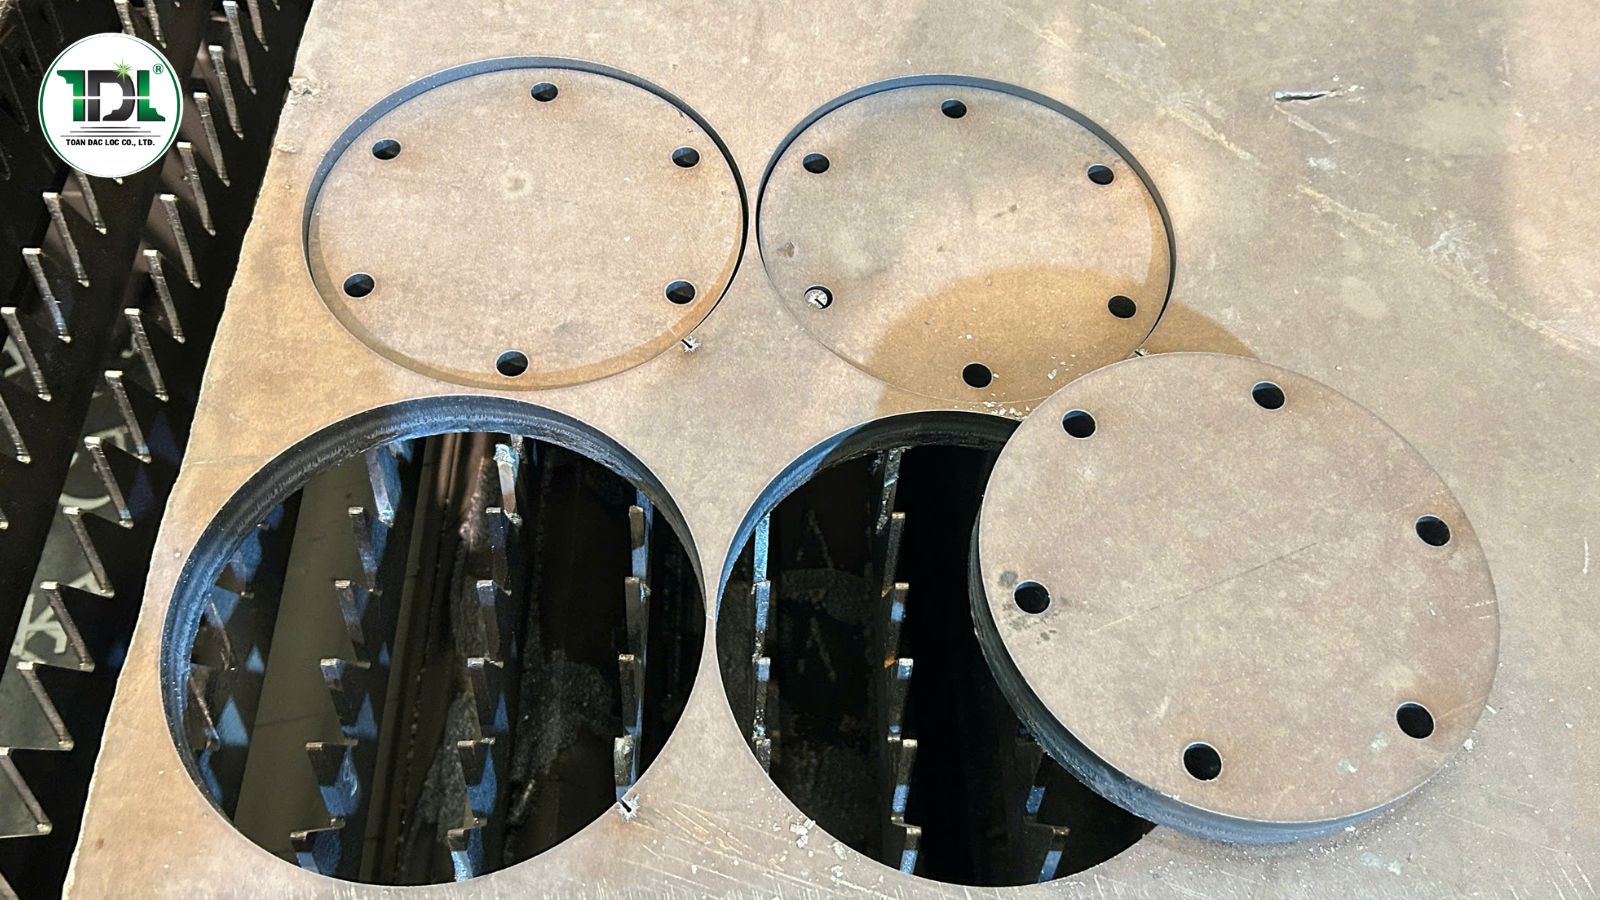
Chiều rộng Kerf ảnh hưởng trực tiếp đến độ chính xác và kích thước thực tế của chi tiết sau khi cắt laser.
Kerf hình thành như thế nào trong quá trình cắt laser?
Khi máy cắt laser kim loại hoạt động, tia laser được hội tụ vào một vùng rất nhỏ trên bề mặt vật liệu. Năng lượng tập trung cao làm vật liệu nóng chảy hoặc hóa hơi. Đồng thời, khí hỗ trợ được phun qua đầu cắt để loại bỏ vật liệu nóng chảy ra khỏi vùng gia công. Khi đầu cắt di chuyển theo đường chạy đã lập trình, một phần vật liệu liên tục bị loại bỏ và tạo thành khe cắt.
Có thể hình dung quá trình này theo trình tự: Tia laser hội tụ → làm nóng chảy vật liệu → khí hỗ trợ đẩy vật liệu nóng chảy → hình thành khe cắt.
Kích thước Kerf sẽ thay đổi tùy thuộc vào nhiều yếu tố như công suất laser, loại vật liệu, độ dày phôi, tốc độ cắt, tiêu điểm laser và loại khí hỗ trợ.
Những yếu tố ảnh hưởng đến kích thước Kerf
Không có một giá trị Kerf cố định cho mọi trường hợp. Ngay cả cùng một máy cắt laser, khe cắt cũng có thể thay đổi khi doanh nghiệp thay đổi vật liệu hoặc thông số gia công.
Công suất nguồn laser
Công suất laser càng cao cho phép cung cấp nhiều năng lượng hơn vào vùng cắt. Tuy nhiên, không có nghĩa công suất càng lớn thì Kerf luôn càng rộng. Khi lựa chọn đúng công suất và tối ưu thông số cắt, tia laser có thể tập trung năng lượng hiệu quả vào vùng gia công, giúp duy trì đường cắt ổn định và hạn chế ảnh hưởng nhiệt không cần thiết.
==> So sánh nhanh nguồn Laser Fiber 12kW, 20kW, 30kW, 40kW và 60kW
Độ dày vật liệu
Độ dày phôi có ảnh hưởng đáng kể đến quá trình hình thành Kerf. Với vật liệu mỏng, đường cắt thường có thể được kiểm soát ở mức nhỏ. Khi độ dày tăng, yêu cầu về công suất, tiêu điểm, tốc độ cắt và khí hỗ trợ cũng thay đổi, từ đó ảnh hưởng đến hình dạng và kích thước khe cắt.
Loại vật liệu
Mỗi loại kim loại có đặc tính nhiệt và khả năng hấp thụ năng lượng laser khác nhau. Thép carbon, inox, nhôm hoặc đồng có thể yêu cầu các bộ thông số cắt khác nhau. Vì vậy, cùng một cấu hình máy nhưng khi thay đổi vật liệu, Kerf cũng có thể thay đổi.
Tốc độ cắt
Tốc độ di chuyển của đầu cắt ảnh hưởng trực tiếp đến lượng năng lượng truyền vào vật liệu. Nếu tốc độ quá chậm, vật liệu có thể nhận nhiều nhiệt hơn cần thiết, khiến vùng ảnh hưởng nhiệt và khe cắt thay đổi. Ngược lại, tốc độ quá cao có thể khiến vật liệu không được cắt xuyên hoàn toàn hoặc chất lượng đường cắt giảm. Do đó, tốc độ cắt cần được thiết lập phù hợp với công suất laser, vật liệu và độ dày phôi.
Tiêu điểm laser
Vị trí tiêu điểm quyết định mức độ tập trung năng lượng của tia laser trong vùng cắt. Nếu tiêu điểm được thiết lập không phù hợp, đường cắt có thể rộng hơn, chất lượng cạnh cắt giảm hoặc xuất hiện xỉ ở mặt dưới. Đây cũng là lý do việc căn chỉnh đầu cắt và thiết lập tiêu điểm chính xác rất quan trọng đối với chất lượng gia công.
Khí hỗ trợ
Khí hỗ trợ có vai trò đưa vật liệu nóng chảy ra khỏi khe cắt. Tùy vào vật liệu và yêu cầu sản phẩm, doanh nghiệp có thể sử dụng Oxy, Nitơ hoặc loại khí phù hợp khác. Áp suất khí và đường kính vòi phun cũng ảnh hưởng đến quá trình loại bỏ vật liệu và chất lượng Kerf.
==> Khí Oxy hay Nitơ? Chọn khí hỗ trợ cắt như thế nào?
Kerf ảnh hưởng thế nào đến độ chính xác khi cắt laser?
Kerf là một trong những yếu tố cần được tính toán khi gia công các chi tiết yêu cầu độ chính xác cao. Giả sử doanh nghiệp cần cắt một chi tiết có kích thước chính xác 100 mm. Nếu phần mềm chỉ điều khiển tâm đường cắt mà không tính đến chiều rộng Kerf, kích thước chi tiết sau gia công có thể bị sai lệch.
Đặc biệt với các chi tiết lắp ghép, khe hở hoặc mối ghép, sai số Kerf có thể khiến:
- Chi tiết lớn hoặc nhỏ hơn kích thước thiết kế.
- Các chi tiết lắp ghép không khớp chính xác.
- Khe hở giữa các chi tiết không đúng yêu cầu.
- Phải gia công lại hoặc điều chỉnh sản phẩm sau khi cắt.
- Tăng lượng vật liệu hao hụt trong quá trình sản xuất.
Vì vậy, trong gia công máy cắt laser kim loại, hệ thống điều khiển và phần mềm lập trình thường cần có cơ chế bù Kerf để đường chạy dao được điều chỉnh phù hợp.
Bù Kerf trong cắt laser là gì?
Bù Kerf (Kerf Compensation) là phương pháp điều chỉnh đường chạy của đầu cắt để tính đến phần vật liệu bị loại bỏ trong quá trình cắt. Thay vì đưa đầu laser chạy đúng theo đường biên của bản vẽ, phần mềm sẽ dịch chuyển đường chạy vào trong hoặc ra ngoài một khoảng phù hợp với chiều rộng khe cắt.
Ví dụ, nếu Kerf thực tế là 0,2 mm, hệ thống có thể sử dụng giá trị bù khoảng 0,1 mm mỗi phía tùy theo cách thiết lập và loại đường cắt. Nhờ đó, kích thước chi tiết sau khi cắt có thể gần với kích thước thiết kế hơn. Việc bù Kerf đặc biệt quan trọng đối với các chi tiết có yêu cầu dung sai chặt, sản phẩm lắp ghép hoặc các chi tiết có nhiều cạnh nhỏ và hình dạng phức tạp.
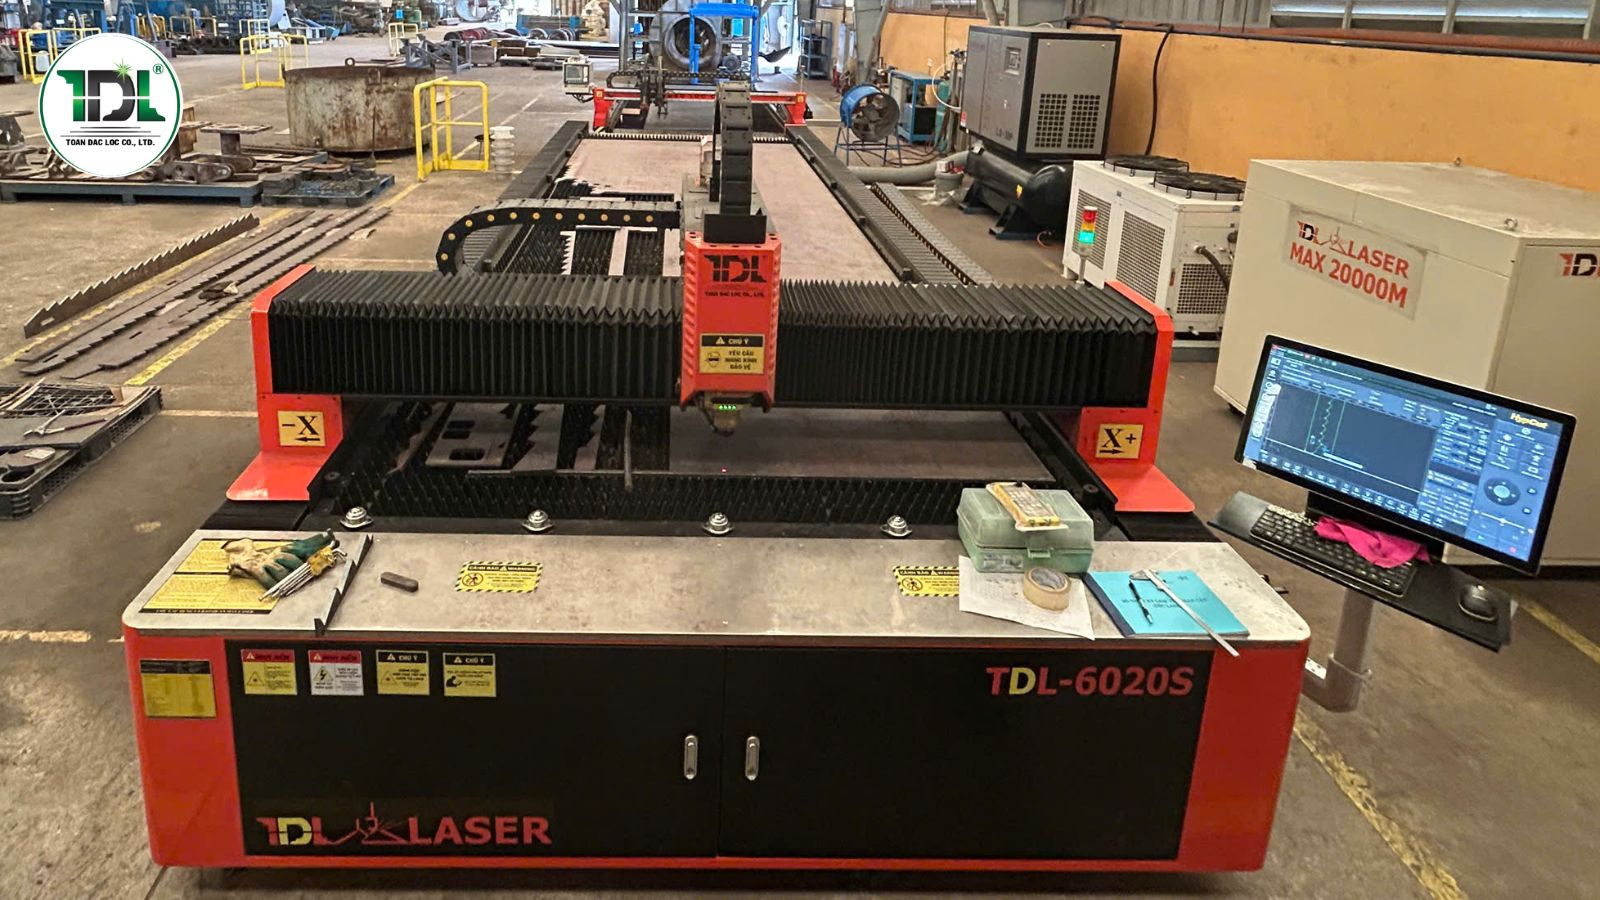
Bù Kerf giúp điều chỉnh đường chạy của đầu cắt để đảm bảo kích thước sản phẩm phù hợp với bản vẽ thiết kế.
Kerf có giống nhau ở mọi vị trí trên đường cắt không?
Không nhất thiết. Trong điều kiện lý tưởng, Kerf có thể tương đối ổn định trên toàn bộ đường cắt. Tuy nhiên, trong thực tế, chiều rộng khe cắt có thể thay đổi do nhiều nguyên nhân như:
- Tốc độ cắt không ổn định.
- Vật liệu không đồng đều.
- Tiêu điểm laser chưa được tối ưu.
- Áp suất khí hỗ trợ không phù hợp.
- Vòi phun bị lệch hoặc bẩn.
- Đầu cắt không duy trì đúng khoảng cách với bề mặt phôi.
- Thông số cắt chưa phù hợp với độ dày vật liệu.
Nếu Kerf thay đổi quá nhiều trên cùng một chi tiết, đường cắt có thể xuất hiện sai số kích thước hoặc chất lượng cạnh cắt không đồng đều.
Làm thế nào để kiểm soát Kerf khi cắt laser?
Để duy trì khe cắt ổn định, doanh nghiệp cần kiểm soát đồng thời nhiều yếu tố trong quá trình vận hành máy.
Tối ưu thông số cắt
Công suất, tốc độ cắt, tiêu điểm, áp suất khí và chiều cao đầu cắt cần được thiết lập phù hợp với từng loại vật liệu và độ dày. Không nên sử dụng một bộ thông số cho tất cả vật liệu chỉ vì cùng sử dụng một máy.
Kiểm tra và căn chỉnh đầu cắt
Đầu cắt cần được căn chỉnh chính xác để tia laser đi đúng trục và tiêu điểm nằm ở vị trí phù hợp. Vòi phun cũng cần được kiểm tra thường xuyên để tránh tình trạng lệch tâm hoặc tắc nghẽn làm ảnh hưởng đến luồng khí hỗ trợ.
Hiệu chỉnh giá trị bù Kerf
Đối với các sản phẩm yêu cầu độ chính xác cao, doanh nghiệp nên thực hiện các bài test cắt thực tế để xác định Kerf thay vì sử dụng một giá trị cố định theo lý thuyết. Sau khi xác định được giá trị phù hợp, thông số bù Kerf có thể được thiết lập trong phần mềm điều khiển hoặc phần mềm lập trình cắt.
Kiểm tra kích thước sản phẩm sau cắt
Đo kiểm thực tế giúp xác định sự chênh lệch giữa kích thước thiết kế và kích thước sản phẩm. Dữ liệu này có thể được sử dụng để điều chỉnh lại thông số cắt và bù Kerf, từ đó nâng cao độ chính xác cho những lần gia công tiếp theo.
Kerf nhỏ có phải lúc nào cũng tốt hơn?
Không hoàn toàn. Một khe cắt nhỏ thường giúp giảm lượng vật liệu bị loại bỏ và có thể hỗ trợ tối ưu hóa độ chính xác. Tuy nhiên, mục tiêu quan trọng hơn là Kerf ổn định và phù hợp với điều kiện gia công. Nếu cố gắng giảm Kerf bằng cách sử dụng thông số không phù hợp, doanh nghiệp có thể gặp các vấn đề như cắt không xuyên, xỉ nhiều, cạnh cắt xấu hoặc tốc độ gia công giảm.
Vì vậy, thay vì chỉ tập trung vào việc tạo ra khe cắt nhỏ nhất, cần ưu tiên sự cân bằng giữa: Độ rộng Kerf – chất lượng đường cắt – tốc độ gia công – độ chính xác – chi phí vận hành.
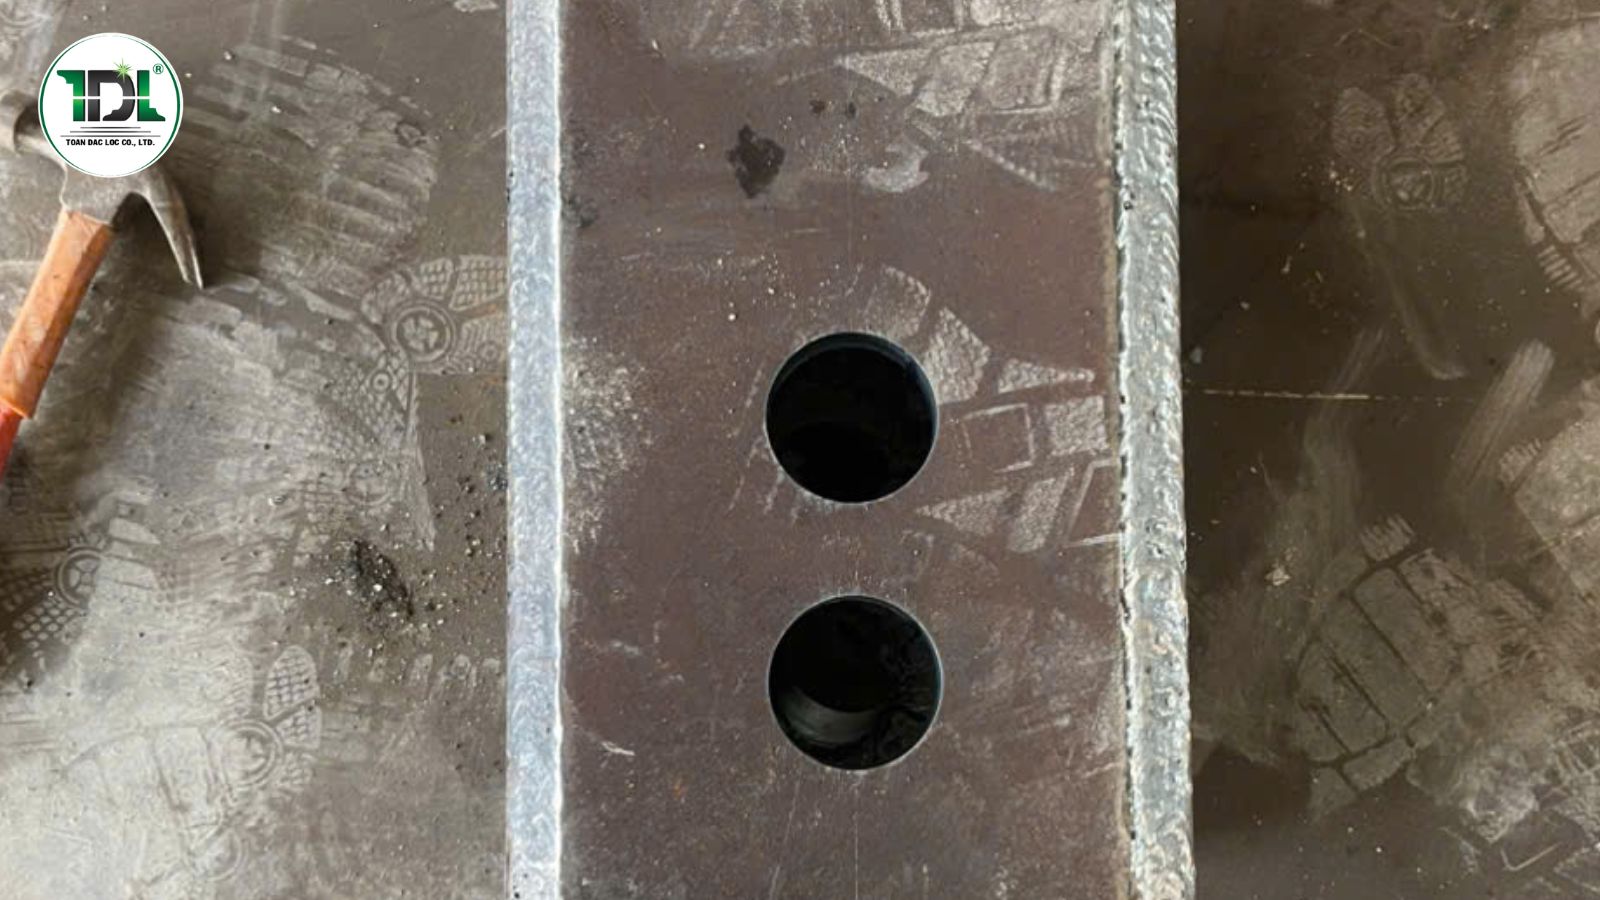
Kiểm soát Kerf ổn định giúp nâng cao chất lượng đường cắt, giảm hao hụt vật liệu và tối ưu hiệu quả gia công laser.
Kerf quan trọng như thế nào khi tối ưu vật liệu?
Kerf không chỉ ảnh hưởng đến kích thước chi tiết mà còn liên quan đến mức độ sử dụng vật liệu. Khi bố trí nhiều chi tiết trên cùng một tấm phôi, phần mềm nesting cần tính đến khoảng cách giữa các đường cắt để tránh ảnh hưởng đến chất lượng sản phẩm và hạn chế va chạm giữa các chi tiết.
Nếu kiểm soát tốt Kerf và tối ưu sơ đồ xếp phôi, doanh nghiệp có thể giảm lượng vật liệu bỏ đi, đặc biệt trong sản xuất số lượng lớn. Đây là một trong những yếu tố giúp máy cắt laser kim loại phát huy hiệu quả trong các ứng dụng gia công cơ khí chính xác và sản xuất hàng loạt.
==> Xu hướng ứng dụng AI trong máy cắt laser
Khe cắt (Kerf) là phần vật liệu bị loại bỏ trong quá trình cắt, tạo thành khoảng hở dọc theo đường cắt. Mặc dù kích thước Kerf thường rất nhỏ, thông số này lại có ảnh hưởng trực tiếp đến độ chính xác, chất lượng cạnh cắt, khả năng lắp ghép và mức độ hao hụt vật liệu. Để kiểm soát Kerf hiệu quả, doanh nghiệp cần kết hợp giữa việc lựa chọn thông số cắt phù hợp, căn chỉnh đầu cắt, kiểm soát khí hỗ trợ và thiết lập bù Kerf chính xác trên phần mềm. Đối với các hệ thống máy cắt laser kim loại hiện đại, khả năng kiểm soát tốt đường cắt và tự động hóa quá trình gia công giúp doanh nghiệp nâng cao độ ổn định, giảm sai số và tối ưu hiệu quả sản xuất.
Các bài viết khác
- So sánh chi phí Laser, Plasma và Oxy-Gas: Công nghệ nào tiết kiệm hơn?
- Fiber Laser hay Flame Laser: Công nghệ nào phù hợp cho thép dày?
- Xu hướng ứng dụng AI trong máy cắt laser: Tương lai của ngành gia công kim loại
- Smart Factory là gì? Xu hướng nhà máy thông minh trong ngành cơ khí
- Khí Oxy hay Nitơ? Chọn khí hỗ trợ cắt như thế nào?
- Từ CO2 đến Fiber Laser: Hành trình thay đổi ngành gia công kim loại
- Tìm hiểu Giá máy cắt laser cnc trước khi đầu tư
- Ứng dụng máy cắt Laser cnc - Máy cắt kim loại



 Địa chỉ: Số N3/1, Quốc Lộ 51, Khu phố 5, Phường Long Hưng, Thành phố Đồng Nai
 Email: info@toandacloc.com | toandacloc@gmail.com
 Điện thoại Kinh doanh: 02513.831.104 | 02513.832.415
 Fax: 02513.831.104
 Hotline: 0903.354.737 | 0917.264.499


 Gọi điện
 SMS
 Chỉ Đường