

 Vận Chuyển
 Hỗ trợ - Tư vấn
 Bảo Hành


Máy cắt laser cắt thép carbon như thế nào? Nguyên lý & lưu ý
Máy cắt laser cắt thép carbon như thế nào? Tìm hiểu nguyên lý cắt, khí hỗ trợ, công suất và các yếu tố ảnh hưởng đến chất lượng đường cắt thép carbon.
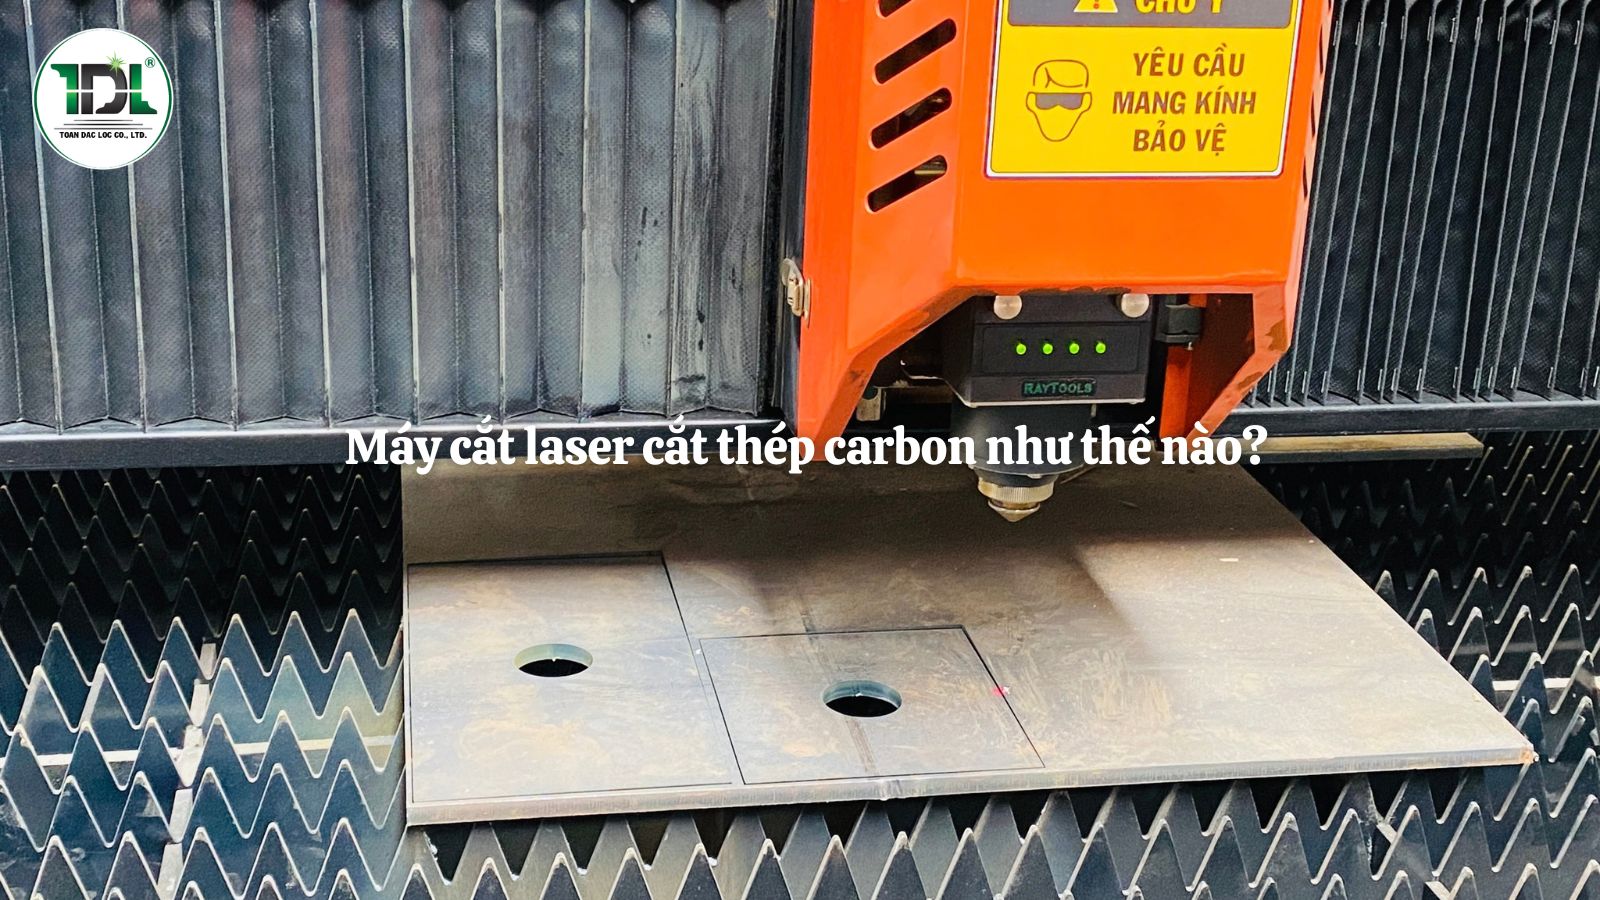
Máy cắt laser cắt thép carbon như thế nào?
Thép carbon là một trong những vật liệu được gia công phổ biến trong cơ khí chế tạo, kết cấu thép, sản xuất máy móc và nhiều ngành công nghiệp khác. Khi nhu cầu gia công thép tấm ngày càng tăng, máy cắt laser fiber trở thành giải pháp được nhiều doanh nghiệp lựa chọn nhờ tốc độ cắt cao, đường cắt chính xác và khả năng tự động hóa tốt.
Nhưng máy cắt laser cắt thép carbon như thế nào? Vì sao cùng một công suất máy nhưng kết quả cắt có thể khác nhau? Công suất bao nhiêu là phù hợp và nên sử dụng oxy hay nitơ? Thực tế, quá trình cắt thép carbon bằng laser là sự kết hợp của năng lượng laser, khí hỗ trợ, chuyển động CNC và thông số gia công. Chỉ khi các yếu tố này được thiết lập đồng bộ, máy cắt laser mới có thể tạo ra đường cắt ổn định và hạn chế ba via.
Thép carbon là gì?
Thép carbon (Carbon Steel) là loại thép trong đó carbon là nguyên tố hợp kim chính, bên cạnh sắt và một lượng nhỏ các nguyên tố khác. Tùy thành phần và mục đích sử dụng, thép carbon có thể xuất hiện dưới nhiều dạng và mác thép khác nhau. Trong gia công cơ khí, thép carbon thường được sử dụng để sản xuất:
- Khung máy và kết cấu thép.
- Linh kiện cơ khí.
- Tủ, vỏ thiết bị.
- Chi tiết máy.
- Bản mã.
- Cầu thang, lan can.
- Kết cấu nhà xưởng.
- Thiết bị công nghiệp.
Đặc tính của thép carbon khiến vật liệu này tương đối phù hợp với công nghệ cắt laser. Khi tia laser được hội tụ vào bề mặt, năng lượng tập trung tại vùng rất nhỏ làm vật liệu nóng chảy nhanh chóng. Khí hỗ trợ sau đó giúp loại bỏ kim loại nóng chảy ra khỏi khe cắt.
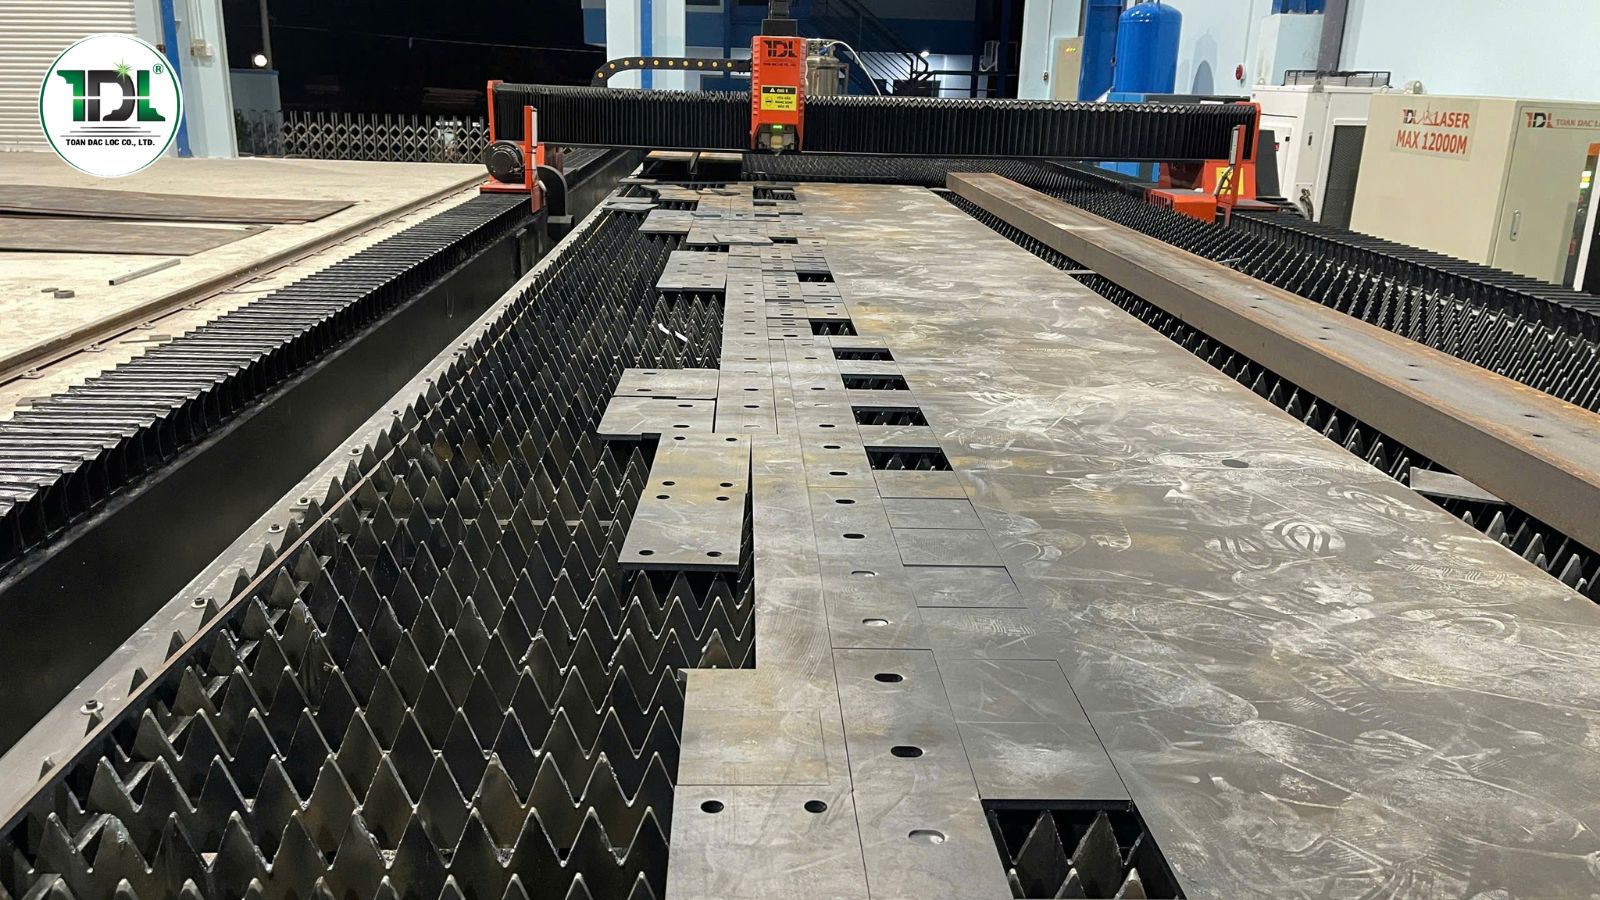
Đầu cắt laser hội tụ tia laser để gia công chính xác trên bề mặt thép carbon.
Nguyên lý máy cắt laser cắt thép carbon
Về cơ bản, quá trình cắt máy cắt laser có thể hình dung theo chuỗi: Nguồn laser → truyền tia qua sợi quang → đầu cắt → hội tụ tia laser → làm nóng chảy thép → khí hỗ trợ đẩy kim loại nóng chảy → tạo đường cắt
Cụ thể, quá trình diễn ra như sau.
Tạo tia laser: Nguồn fiber laser tạo ra chùm tia laser có năng lượng cao. Tia laser được truyền qua hệ thống sợi quang đến đầu cắt. Công suất nguồn có thể được lựa chọn từ mức vài kW đến hàng chục kW tùy cấu hình máy và yêu cầu gia công.
Hội tụ tia laser: Khi đến đầu cắt, tia laser đi qua hệ thống thấu kính để hội tụ thành một điểm có kích thước rất nhỏ trên bề mặt thép carbon. Việc hội tụ giúp năng lượng laser tập trung vào vùng gia công thay vì phân tán trên diện tích lớn. Điểm hội tụ càng phù hợp với vật liệu và độ dày, quá trình truyền năng lượng vào phôi càng hiệu quả.
Làm nóng chảy vật liệu: Khi mật độ năng lượng đủ lớn, nhiệt độ tại vị trí chiếu laser tăng rất nhanh. Thép carbon bắt đầu nóng chảy tại vùng được chiếu tia. Đầu cắt đồng thời di chuyển theo quỹ đạo được lập trình trên phần mềm CNC. Khi đầu cắt di chuyển, vùng kim loại nóng chảy được kéo dài thành một khe cắt liên tục.
Khí hỗ trợ loại bỏ kim loại nóng chảy: Trong quá trình cắt, khí hỗ trợ được đưa qua nozzle với áp suất phù hợp. Đối với thép carbon, oxy thường được sử dụng phổ biến vì ngoài tác dụng thổi vật liệu nóng chảy, oxy còn tham gia vào quá trình oxy hóa, tạo thêm nhiệt hỗ trợ quá trình cắt. Đây là một trong những lý do thép carbon có thể được cắt với tốc độ và hiệu suất tốt bằng laser fiber.
Vì sao oxy thường được dùng khi cắt thép carbon?
Khi cắt thép carbon bằng oxy, ngoài năng lượng từ tia laser, phản ứng oxy hóa của kim loại còn tạo thêm nhiệt tại vùng cắt. Có thể hiểu đơn giản: Laser cung cấp năng lượng ban đầu + oxy hỗ trợ quá trình oxy hóa → tăng hiệu quả cắt thép carbon.
Điều này đặc biệt hữu ích khi gia công thép carbon có độ dày lớn. Tuy nhiên, sử dụng oxy cũng có thể làm cạnh cắt xuất hiện lớp oxide. Vì vậy, nếu sản phẩm yêu cầu bề mặt cắt sạch hoặc cần hạn chế oxy hóa, doanh nghiệp có thể cân nhắc các phương án khí hỗ trợ khác tùy ứng dụng.
Oxy và nitơ khác nhau thế nào khi cắt thép carbon?
| TIÊU CHÍ | KHÍ OXY | KHÍ NITO |
| Cơ chế hỗ trợ | Có tham gia oxy hóa | Chủ yếu thổi vật liệu nóng chảy |
| Tốc độ cắt | Tốt trong nhiều ứng dụng thép carbon | Có thể thấp hơn tùy điều kiện |
| Cạnh cắt | Có thể xuất hiện oxide | Hạn chế oxy hóa |
| Chi phí khí | Thường thấp hơn | Thường cao hơn |
| Ứng dụng | Thép carbon, đặc biệt khi ưu tiên hiệu suất | Khi yêu cầu bề mặt/oxy hóa khắt khe hơn |
Không nên hiểu rằng oxy luôn tốt hơn nitơ. Lựa chọn khí phải dựa trên vật liệu, độ dày và yêu cầu thành phẩm.
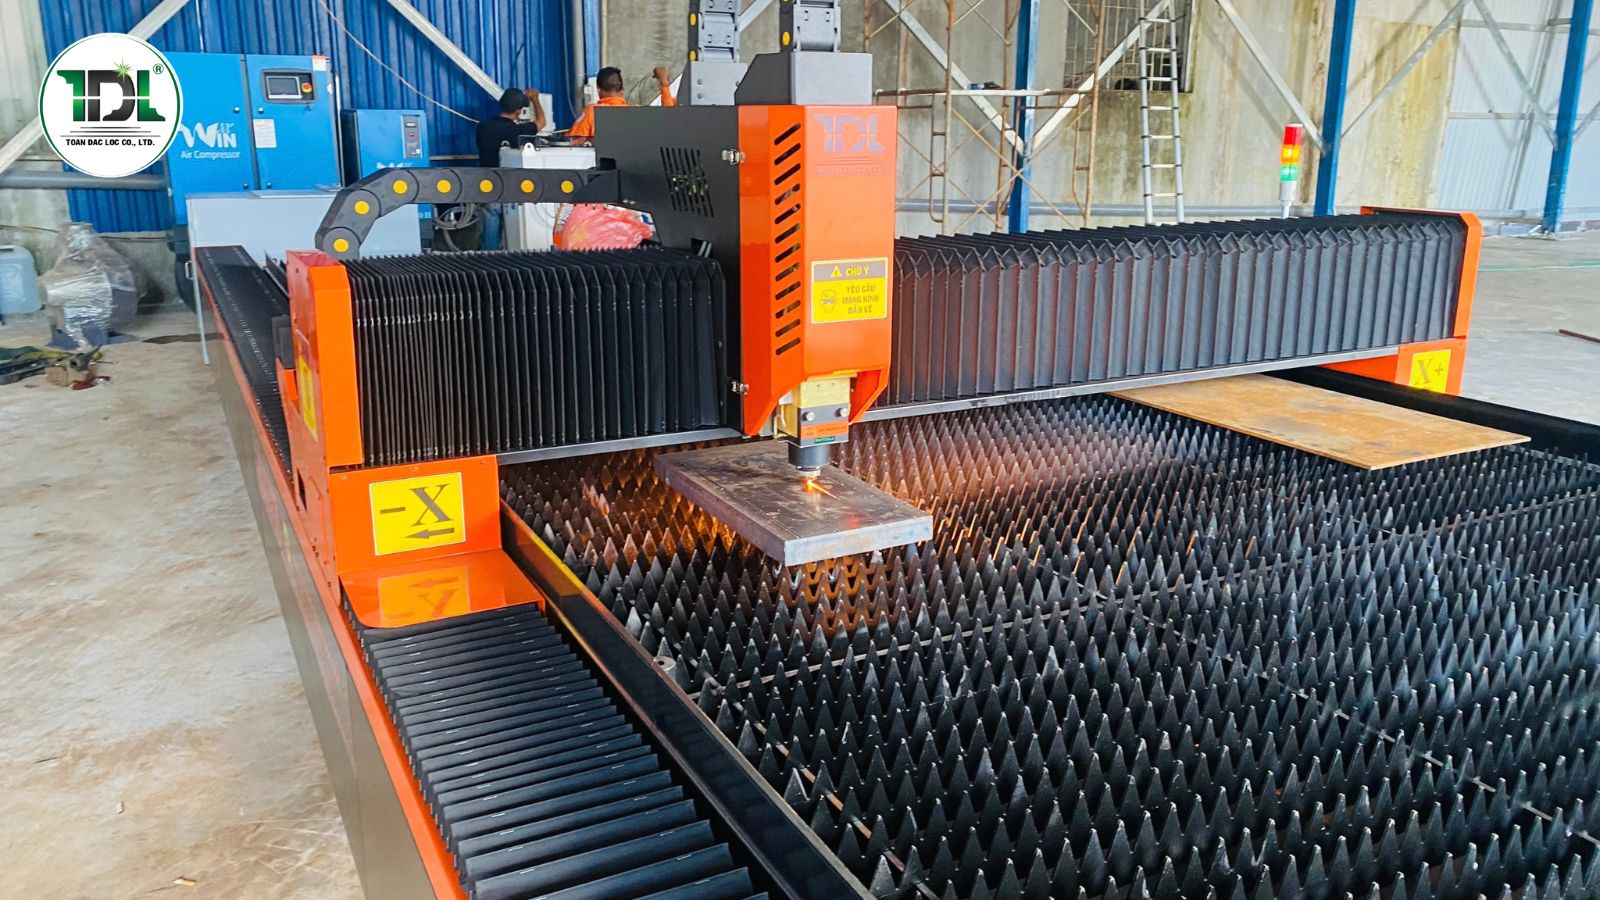
Quá trình máy cắt laser cắt thép carbon bằng laser và khí hỗ trợ.
Công suất máy cắt laser ảnh hưởng thế nào khi cắt thép carbon?
Công suất nguồn laser là một trong những yếu tố quan trọng nhất quyết định khả năng gia công thép carbon. Ví dụ, máy 3kW, 6kW, 12kW và 20kW có phạm vi ứng dụng khác nhau. Khi công suất tăng, máy cắt laser có thể có thêm khả năng xử lý vật liệu dày và tăng năng suất trong các điều kiện phù hợp.
Tuy nhiên, không thể xác định độ dày cắt chỉ bằng công suất nguồn. Khả năng cắt thực tế còn phụ thuộc vào: Mác thép, độ dày, chất lượng bề mặt phôi, công suất nguồn, đầu cắt, tiêu cự, đường kính nozzle, áp suất khí, loại khí hỗ trợ, tốc độ cắt, vị trí tiêu điểm, kết cấu máy, hệ thống chuyển động...
Vì vậy, khi nhà cung cấp đưa ra thông số độ dày cắt, doanh nghiệp nên yêu cầu cắt thử trên đúng loại thép và độ dày thực tế thay vì chỉ dựa vào bảng thông số.
Những yếu tố quyết định chất lượng khi cắt thép carbon
Không phải cứ tăng công suất máy cắt laser là đường cắt sẽ đẹp. Chất lượng gia công phụ thuộc vào sự phối hợp của nhiều thông số.
Công suất laser: Công suất cần đủ để cung cấp năng lượng cho vật liệu ở độ dày tương ứng. Nếu công suất không đủ, máy có thể gặp tình trạng cắt không đứt, tốc độ thấp hoặc xuất hiện nhiều ba via. Ngược lại, sử dụng mức năng lượng không phù hợp cũng có thể làm cạnh cắt bị cháy hoặc ảnh hưởng đến vùng xung quanh đường cắt.
Tốc độ cắt: Tốc độ quyết định thời gian tia laser tác động lên từng vị trí của vật liệu. Nếu tốc độ quá nhanh, năng lượng truyền vào phôi có thể không đủ để cắt hoàn toàn. Nếu quá chậm, nhiệt tích tụ nhiều hơn, có thể dẫn đến cháy cạnh, biến dạng hoặc ảnh hưởng chất lượng đường cắt. Do đó, tốc độ cần được thiết lập đồng bộ với công suất, độ dày và loại khí hỗ trợ.
Áp suất khí hỗ trợ: Khí hỗ trợ có nhiệm vụ quan trọng trong việc đẩy kim loại nóng chảy ra khỏi khe cắt. Áp suất quá thấp có thể khiến vật liệu nóng chảy không được loại bỏ hiệu quả, dẫn đến ba via hoặc cắt không đứt. Ngược lại, áp suất quá cao cũng không phải lúc nào tốt hơn. Thông số phù hợp phải được thiết lập theo từng loại vật liệu và độ dày.
Vị trí tiêu điểm: Vị trí tiêu điểm ảnh hưởng trực tiếp đến mật độ năng lượng tại vùng cắt. Nếu tiêu điểm không phù hợp, tia laser có thể không tập trung đúng vị trí cần thiết, khiến đường cắt xấu hoặc hiệu suất giảm. Đây cũng là lý do đầu cắt autofocus trên nhiều dòng máy hiện nay giúp việc thiết lập khoảng cách và tiêu điểm thuận tiện hơn.
Nozzle và đầu cắt: Nozzle là chi tiết nhỏ nhưng ảnh hưởng rất rõ đến quá trình cắt. Nozzle bị bẩn, móp, lệch tâm hoặc lựa chọn không phù hợp có thể khiến dòng khí hỗ trợ không ổn định. Khi đó, dù nguồn laser hoạt động bình thường, đường cắt vẫn có thể xuất hiện ba via hoặc không đồng đều.
Chất lượng tấm thép: Chất lượng phôi cũng ảnh hưởng đến kết quả cắt. Tấm thép có bề mặt không đồng đều, rỉ sét nhiều, dầu bẩn hoặc độ dày thực tế không ổn định có thể khiến thông số cắt cần được điều chỉnh. Đối với sản xuất hàng loạt, việc kiểm soát chất lượng nguyên liệu đầu vào sẽ giúp quá trình cắt ổn định hơn.
Máy cắt laser có thể cắt thép carbon dày không?
Có. Máy cắt fiber laser hiện được sử dụng trong nhiều ứng dụng từ thép tấm mỏng đến thép có độ dày lớn. Tuy nhiên, giới hạn cắt cụ thể không nên được quy định bằng một con số chung cho mọi máy.
Khi độ dày thép carbon tăng, yêu cầu đối với toàn bộ hệ thống cũng tăng theo, bao gồm: Công suất nguồn laser, đầu cắt, khí hỗ trợ, áp suất khí, hệ thống làm mát, độ cứng vững của máy, hệ thống truyền động, phần mềm điều khiển, quy trình piercing...
Đặc biệt với thép rất dày, khả năng xuyên thủng ban đầu (piercing) cũng là vấn đề cần quan tâm. Máy không chỉ cần cắt được mà còn phải có khả năng bắt đầu đường cắt ổn định.
Cắt thép carbon bằng laser có bị ba via không?
Có thể có. Ba via xuất hiện khi kim loại nóng chảy không được loại bỏ hoàn toàn khỏi khe cắt hoặc các thông số gia công chưa được tối ưu. Một số nguyên nhân thường gặp gồm:
- Tốc độ cắt chưa phù hợp.
- Công suất chưa phù hợp.
- Áp suất khí sai.
- Tiêu điểm không đúng.
- Nozzle bẩn hoặc lệch.
- Chất lượng phôi không ổn định.
- Thấu kính hoặc đầu cắt cần được kiểm tra.
Do đó, khi thấy ba via, không nên vội kết luận rằng nguồn laser yếu. Cần kiểm tra toàn bộ hệ thống và thông số cắt.
Ưu điểm khi cắt thép carbon bằng máy laser
So với nhiều phương pháp gia công truyền thống, cắt laser mang lại một số lợi thế đáng chú ý khi gia công thép carbon:
Đường cắt chính xác: Tia laser được hội tụ vào vùng rất nhỏ, giúp tạo đường cắt có độ chính xác cao.
Tốc độ gia công nhanh: Với cấu hình và thông số phù hợp, máy có thể xử lý nhanh nhiều chi tiết, đặc biệt khi kết hợp CNC và phần mềm nesting.
Ít tác động cơ học lên vật liệu: Laser là phương pháp gia công không tiếp xúc trực tiếp giữa dụng cụ cắt và phôi, giúp giảm một số vấn đề liên quan đến lực cơ học.
Dễ tự động hóa: Toàn bộ quá trình từ thiết kế, nesting đến điều khiển đường chạy dao có thể được số hóa, phù hợp với sản xuất hàng loạt.
Có thể gia công nhiều hình dạng: Máy có thể tạo các đường thẳng, đường cong, lỗ, biên dạng phức tạp và nhiều chi tiết khác nhau mà không cần thay khuôn cắt như một số phương pháp truyền thống.
Quy trình cắt thép carbon bằng máy laser
Một quy trình cơ bản máy cắt laser có thể thực hiện theo các bước:
Bước 1: Kiểm tra loại thép và độ dày.
Bước 2: Chuẩn bị file thiết kế và thiết lập thông số gia công.
Bước 3: Đưa tấm thép lên bàn máy.
Bước 4: Máy thực hiện định vị và xác định vị trí phôi.
Bước 5: Thiết lập công suất, tốc độ, tiêu điểm, nozzle và khí hỗ trợ.
Bước 6: Thực hiện piercing để xuyên qua vật liệu.
Bước 7: Đầu cắt di chuyển theo quỹ đạo CNC để tạo biên dạng.
Bước 8: Kiểm tra đường cắt và điều chỉnh thông số nếu cần.
Đối với sản xuất số lượng lớn, việc lưu lại và tối ưu bộ thông số cho từng nhóm vật liệu/độ dày sẽ giúp giảm thời gian thiết lập giữa các đơn hàng.
Làm thế nào để cắt thép carbon đạt hiệu quả cao?
Để khai thác tốt máy cắt laser khi gia công thép carbon, doanh nghiệp nên tập trung vào tối ưu tổng thể, thay vì chỉ tăng công suất. Một số việc nên thực hiện gồm:
- Chọn công suất phù hợp với độ dày thường xuyên gia công.
- Sử dụng khí hỗ trợ đúng mục đích.
- Thiết lập thông số riêng cho từng nhóm vật liệu.
- Kiểm tra nozzle thường xuyên.
- Vệ sinh và kiểm tra đầu cắt.
- Theo dõi hệ thống làm mát.
- Kiểm soát chất lượng phôi.
- Tối ưu nesting để giảm hao hụt thép.
- Bảo trì máy theo định kỳ.
- Theo dõi chất lượng đường cắt để phát hiện sớm bất thường.
Bảng tổng hợp các yếu tố khi cắt thép carbon bằng laser
Dưới đây là những yếu tố ảnh hưởng đến chất lượng đường cắt thép carbon khi sử dụng máy cắt laser:
| YẾU TỐ | ẢNH HƯỞNG |
| Công suất laser | Quyết định khả năng cung cấp năng lượng |
| Độ dày thép | Ảnh hưởng trực tiếp đến thông số cắt |
| Tốc độ cắt | Quyết định thời gian tác động của laser |
| Khí hỗ trợ | Hỗ trợ loại bỏ kim loại nóng chảy |
| Áp suất khí | Ảnh hưởng đến khả năng đẩy vật liệu |
| Tiêu điểm | Ảnh hưởng mật độ năng lượng tại vùng cắt |
| Nozzle | Ảnh hưởng dòng khí và độ ổn định |
| Đầu cắt | Quyết định khả năng hội tụ và kiểm soát tia |
| Chất lượng phôi | Ảnh hưởng độ ổn định của quá trình |
| Hệ thống chuyển động | Ảnh hưởng độ chính xác đường cắt |
| Phần mềm CNC | Điều khiển quỹ đạo và thông số gia công |
| Bảo trì | Giúp duy trì chất lượng và độ ổn định |
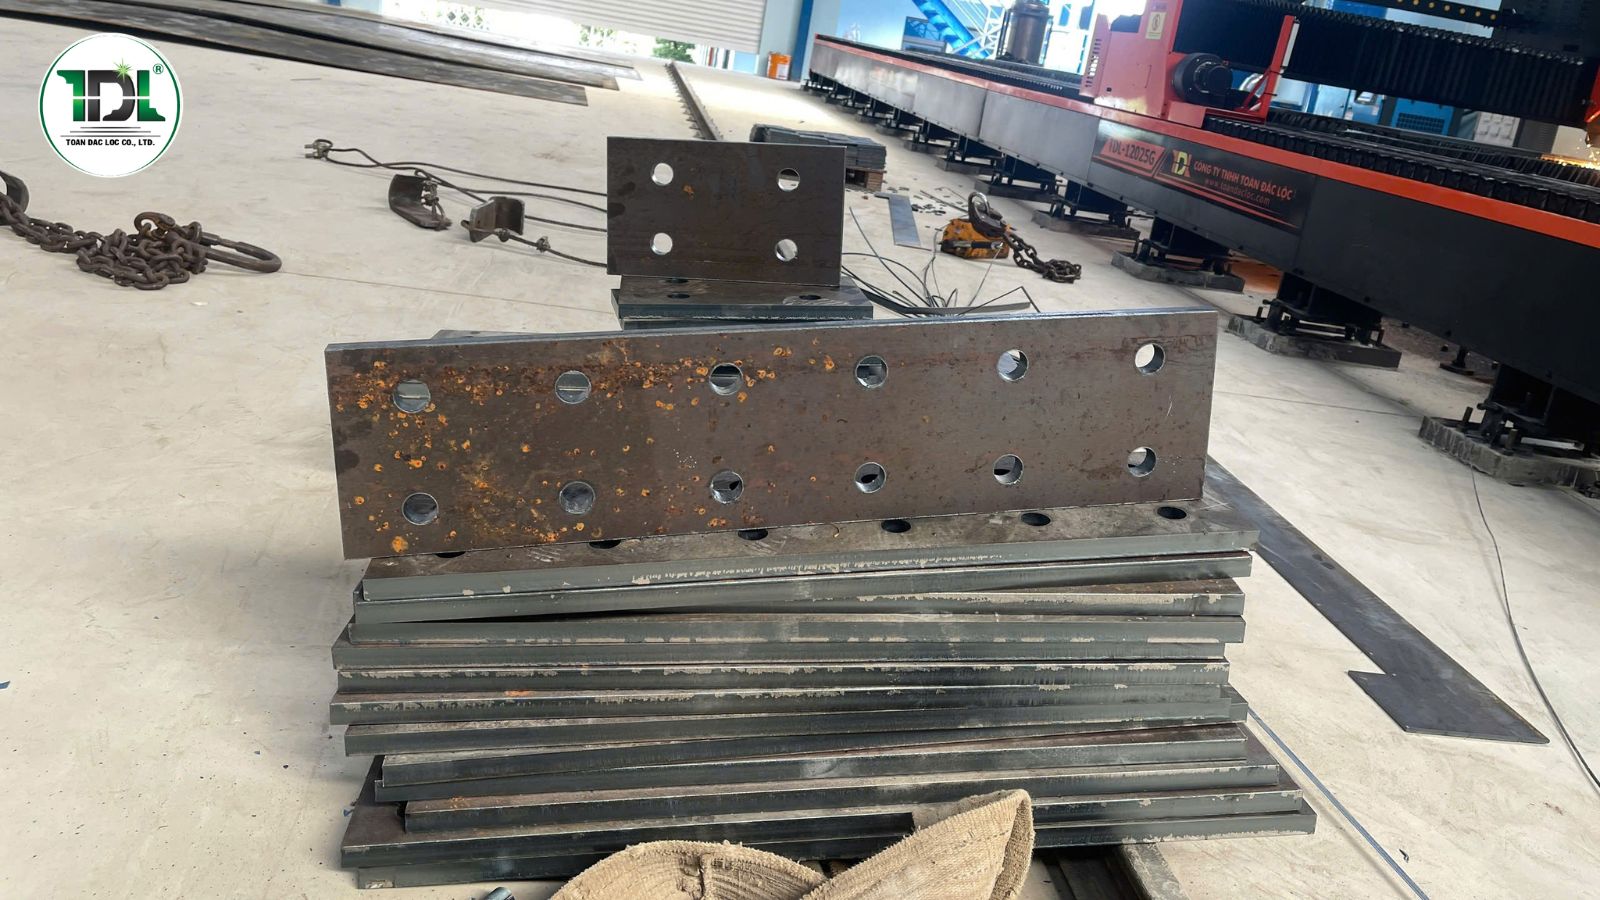
Chi tiết thép carbon sau khi cắt laser với đường cắt chính xác, đồng đều.
Câu hỏi thường gặp
Máy cắt laser fiber có cắt được thép carbon không?
=> Có. Thép carbon là một trong những vật liệu phổ biến được gia công bằng máy cắt laser fiber, từ các tấm mỏng đến vật liệu có độ dày lớn tùy cấu hình máy.
Cắt thép carbon nên dùng oxy hay nitơ?
=> Oxy thường được sử dụng phổ biến khi cắt thép carbon vì có thể hỗ trợ quá trình oxy hóa và tăng hiệu quả cắt. Nitơ có thể được lựa chọn khi yêu cầu hạn chế oxy hóa hoặc phù hợp với yêu cầu bề mặt của sản phẩm.
Máy laser bao nhiêu kW cắt được thép carbon?
=> Có thể sử dụng nhiều mức công suất khác nhau, từ vài kW đến hàng chục kW. Công suất phù hợp phải dựa trên độ dày, sản lượng, tốc độ mong muốn và cấu hình tổng thể của máy.
Tại sao máy laser cắt thép carbon bị ba via?
=> Có thể do tốc độ cắt, công suất, áp suất khí, tiêu điểm, nozzle hoặc chất lượng phôi chưa phù hợp. Cần kiểm tra toàn bộ thông số trước khi kết luận nguồn laser có vấn đề.
Máy cắt laser có phù hợp với thép carbon dày không?
=> Có, đặc biệt với các hệ thống laser công suất cao được thiết kế cho gia công tấm dày. Tuy nhiên, khả năng cắt thực tế cần được kiểm chứng trên đúng loại thép, độ dày và cấu hình máy.
Máy cắt laser cắt thép carbon bằng cách tập trung tia laser vào một vùng rất nhỏ để làm nóng chảy vật liệu, kết hợp với khí hỗ trợ để loại bỏ kim loại nóng chảy và tạo thành đường cắt theo quỹ đạo CNC. Hiệu quả cắt không chỉ phụ thuộc vào công suất nguồn laser mà còn là kết quả của sự phối hợp giữa nguồn laser, đầu cắt, tiêu điểm, khí hỗ trợ, tốc độ cắt, nozzle, hệ thống chuyển động và chất lượng phôi.
Với doanh nghiệp gia công thép carbon thường xuyên, việc lựa chọn đúng cấu hình máy ngay từ đầu sẽ giúp tận dụng tốt năng lực thiết bị, ổn định chất lượng sản phẩm và tối ưu năng suất sản xuất.
==> Xem thêm các dòng máy cắt fiber laser TDL
Các bài viết khác
- Chi phí vận hành máy cắt laser gồm những gì? Phân tích chi tiết 2026
- Máy cắt laser là gì? Công nghệ fiber cắt kim loại & báo giá 2026
- Máy cắt laser có tốn điện không? Cách tính chi phí điện chi tiết từ A–Z
- Ưu điểm máy cắt laser fiber: Vì sao nên đầu tư 2026
- Máy cắt ống laser là gì? Có nên đầu tư cho sản xuất hiện đại?
- Ứng dụng máy cắt laser trong cơ khí hiện đại 2026
- Bảo trì máy cắt laser: Hướng dẫn đầy đủ giúp máy bền và ổn định
- 7 sai lầm khi đầu tư máy cắt laser kim loại khiến doanh nghiệp tốn hàng trăm triệu đồng


 Địa chỉ: Số N3/1, Quốc Lộ 51, Khu phố 5, Phường Long Hưng, Thành phố Đồng Nai
 Email: info@toandacloc.com | toandacloc@gmail.com
 Điện thoại Kinh doanh: 02513.831.104 | 02513.832.415
 Fax: 02513.831.104
 Hotline: 0903.354.737 | 0917.264.499


 Gọi điện
 SMS
 Chỉ Đường