

 Vận Chuyển
 Hỗ trợ - Tư vấn
 Bảo Hành





Vì sao máy cắt laser bị cháy cạnh? Nguyên nhân và cách khắc phục
Vì sao máy cắt laser bị cháy cạnh? Nguyên nhân và cách khắc phục
Trong quá trình gia công kim loại bằng máy cắt laser fiber, chất lượng đường cắt không chỉ được đánh giá qua độ chính xác kích thước mà còn phụ thuộc vào tình trạng bề mặt mép cắt. Một trong những lỗi thường gặp là hiện tượng cháy cạnh, khiến mép vật liệu bị sẫm màu, đổi màu, xuất hiện vùng ảnh hưởng nhiệt hoặc có dấu hiệu nóng chảy quá mức.
Tình trạng này có thể xuất hiện khi cắt thép carbon, inox, nhôm và một số vật liệu kim loại khác. Nếu không được xử lý đúng cách, cháy cạnh có thể làm giảm tính thẩm mỹ, ảnh hưởng đến công đoạn hàn, sơn phủ hoặc hoàn thiện sản phẩm.
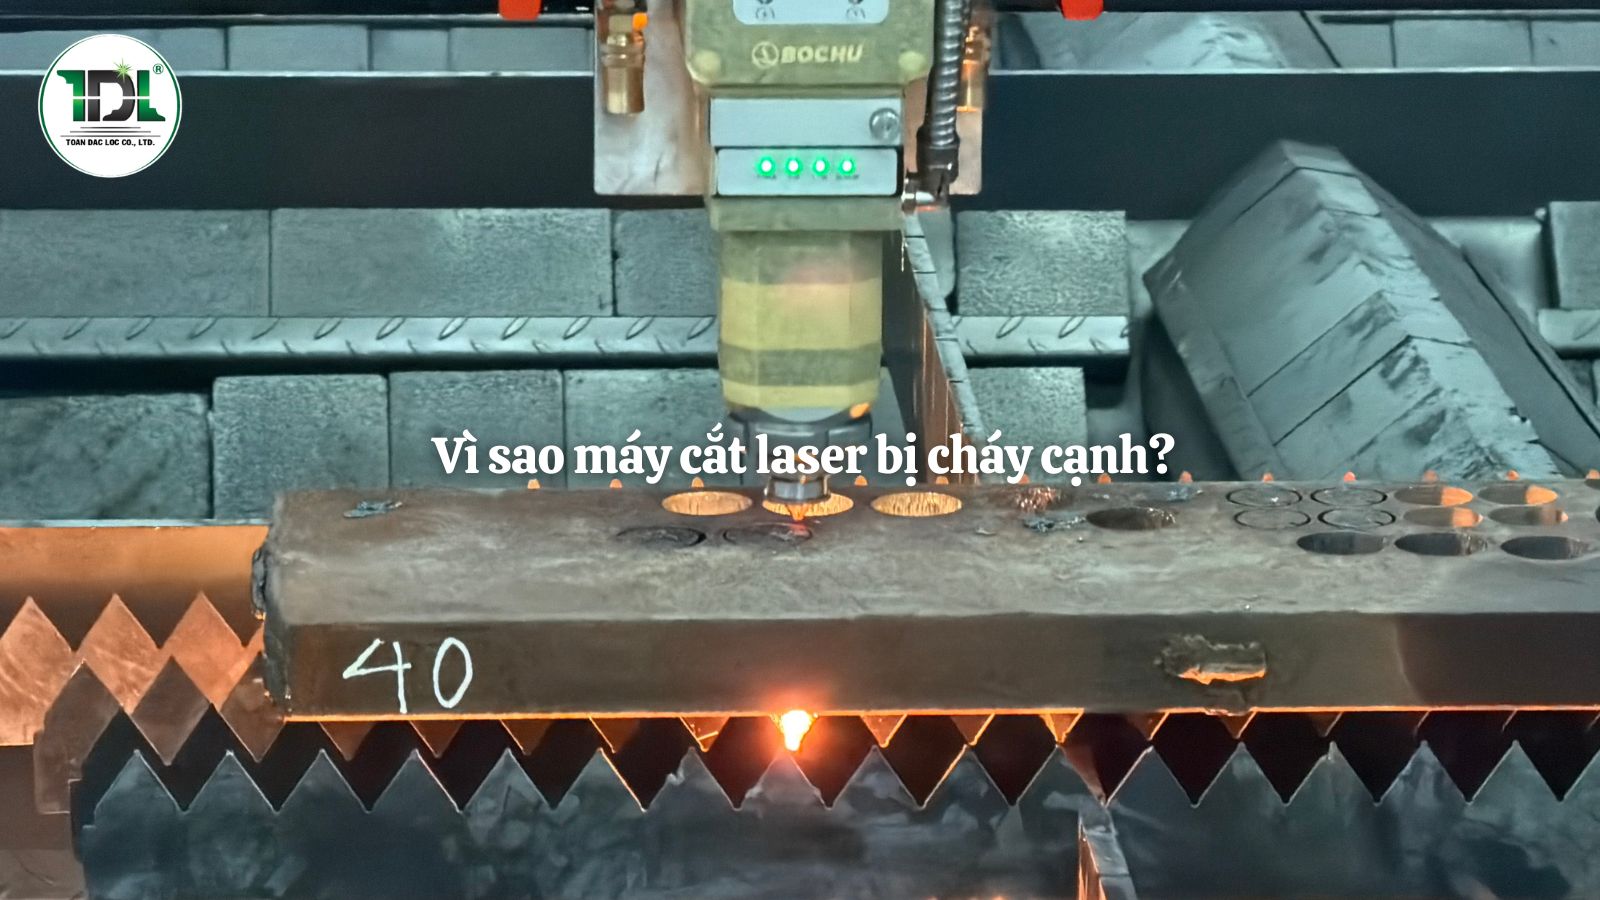
Vậy vì sao máy cắt laser bị cháy cạnh? Nguyên nhân đến từ công suất, tốc độ cắt, vị trí tiêu điểm hay khí hỗ trợ? Bài viết dưới đây sẽ giúp doanh nghiệp nhận diện từng nguyên nhân và tìm ra hướng khắc phục phù hợp.
Cháy cạnh khi cắt laser là gì?
Cháy cạnh khi dùng máy cắt laser là hiện tượng vùng mép cắt hoặc khu vực lân cận đường cắt xuất hiện dấu hiệu biến đổi do nhiệt, chẳng hạn như sẫm màu, đổi màu, oxy hóa, nóng chảy quá mức hoặc hình thành vùng ảnh hưởng nhiệt rõ rệt.
Mức độ cháy cạnh có thể khác nhau tùy theo vật liệu và điều kiện gia công. Với một số loại kim loại, hiện tượng này thể hiện qua lớp oxit hoặc màu sắc thay đổi trên bề mặt. Trong những trường hợp nghiêm trọng hơn, mép vật liệu có thể bị biến dạng hoặc xuất hiện vùng nóng chảy không đồng đều.
Cần phân biệt cháy cạnh với ba via. Ba via là phần kim loại nóng chảy hoặc xỉ còn bám ở mép cắt, thường xuất hiện ở mặt dưới hoặc dọc theo đường cắt. Trong khi đó, cháy cạnh chủ yếu liên quan đến tác động nhiệt và phản ứng oxy hóa tại vùng gia công. Hai hiện tượng có thể xuất hiện đồng thời nhưng nguyên nhân và cách xử lý không hoàn toàn giống nhau.
Vì sao máy cắt laser bị cháy cạnh?
Cháy cạnh thường xảy ra khi năng lượng laser, tốc độ di chuyển, vị trí tiêu điểm và khí hỗ trợ không được thiết lập phù hợp với vật liệu. Ngoài ra, tình trạng đầu cắt hoặc chất lượng vật liệu cũng có thể ảnh hưởng đến kết quả gia công.
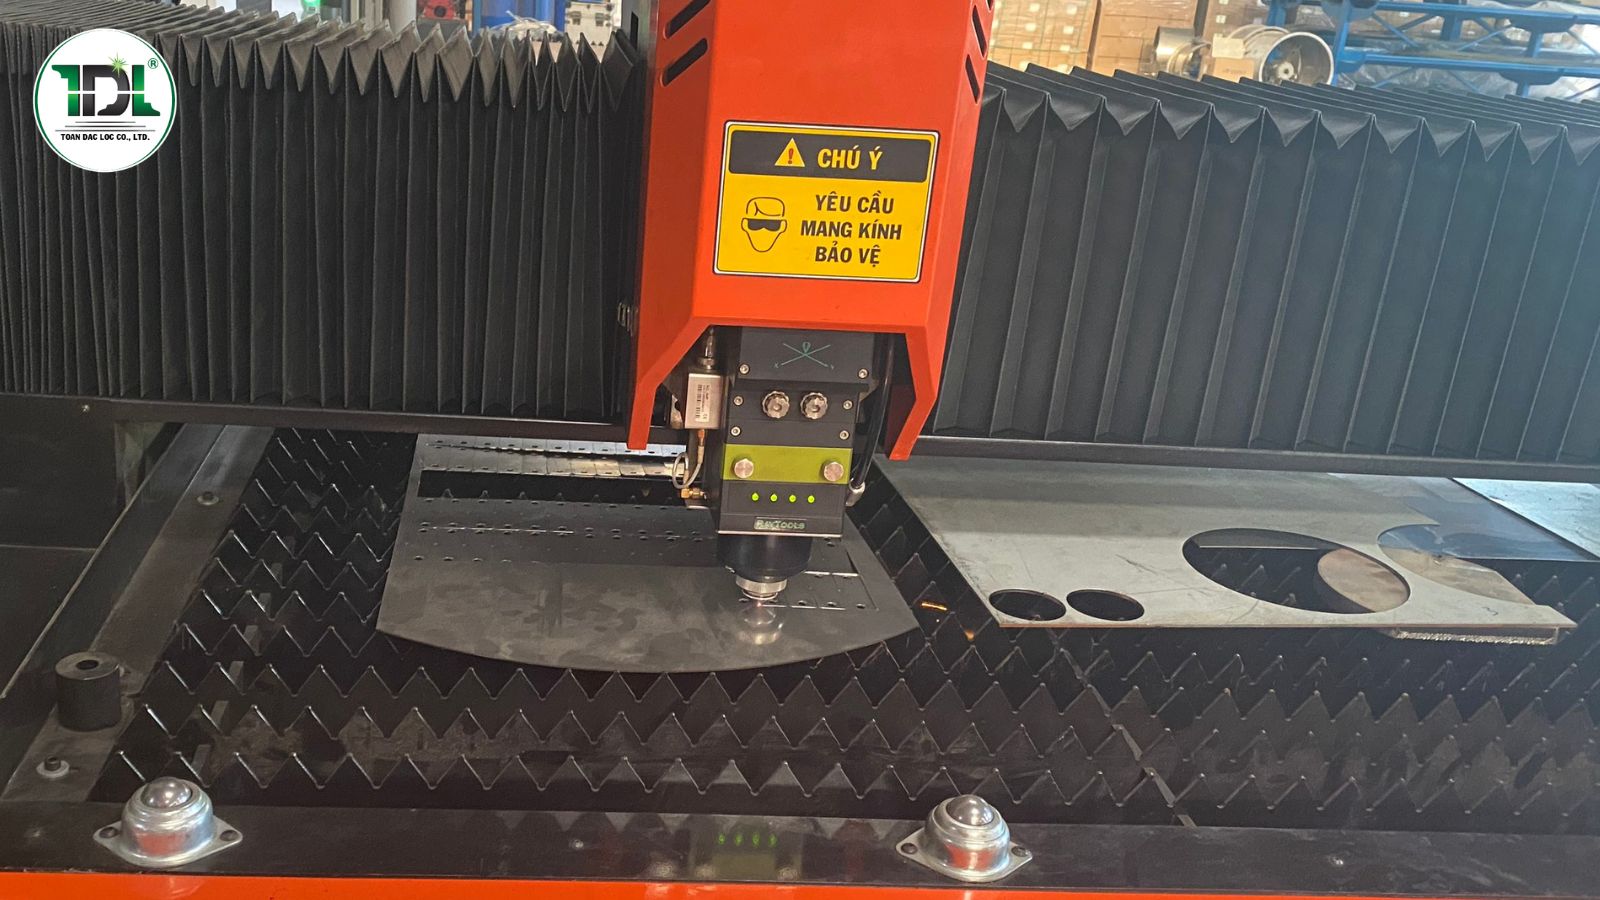
Điều chỉnh tốc độ và công suất đồng bộ giúp hạn chế nhiệt tích tụ tại vùng cắt
Tốc độ cắt quá chậm
Đây là một trong những nguyên nhân phổ biến khiến vùng cắt chịu tác động nhiệt quá lâu. Khi đầu cắt di chuyển chậm, một vị trí trên vật liệu sẽ tiếp xúc với chùm tia laser trong thời gian dài hơn. Nếu năng lượng cung cấp không được cân đối với tốc độ di chuyển, nhiệt có thể tích tụ tại khu vực gia công, khiến mép cắt bị sẫm màu hoặc nóng chảy quá mức.
Tình trạng này dễ xuất hiện khi người vận hành giảm tốc độ để cố gắng cắt xuyên vật liệu nhưng chưa điều chỉnh đồng bộ các thông số khác.
Cách khắc phục:
- Kiểm tra tốc độ cắt đang sử dụng so với bảng thông số của vật liệu và độ dày tương ứng.
- Tăng tốc độ từng bước trong phạm vi cho phép, đồng thời theo dõi khả năng cắt xuyên.
- Thực hiện cắt thử để kiểm tra màu sắc và trạng thái mép cắt.
- Không tăng tốc độ quá mức khiến đường cắt không xuyên hết vật liệu.
==> Cách tăng năng suất máy cắt laser
Công suất laser quá cao so với điều kiện gia công
Công suất nguồn laser quyết định lượng năng lượng được cung cấp đến vùng cắt. Khi công suất quá cao so với tốc độ di chuyển và đặc tính vật liệu, vùng gia công có thể nhận lượng nhiệt lớn hơn mức cần thiết. Điều này có thể làm mép cắt bị nóng chảy quá mức, xuất hiện vùng ảnh hưởng nhiệt rộng hoặc khiến bề mặt xung quanh đường cắt bị biến màu.
Tuy nhiên, không thể kết luận cứ công suất cao là gây cháy cạnh. Nguồn laser máy cắt laser công suất lớn vẫn có thể tạo ra đường cắt đẹp nếu tốc độ, tiêu điểm và khí hỗ trợ được thiết lập phù hợp.
Cách khắc phục:
- Kiểm tra lại công suất đang sử dụng theo độ dày và loại vật liệu.
- Phối hợp điều chỉnh công suất với tốc độ cắt thay vì thay đổi riêng lẻ một thông số.
- Sử dụng bảng thông số cắt được nhà sản xuất hoặc đơn vị kỹ thuật khuyến nghị.
- Cắt thử trên vật liệu thực tế trước khi đưa vào sản xuất hàng loạt.
==> Công suất máy cắt laser ảnh hưởng thế nào đến khả năng cắt
Vị trí tiêu điểm không chính xác
Tiêu điểm là vị trí mà chùm tia laser được hội tụ để tạo mật độ năng lượng cao trên vật liệu. Nếu vị trí tiêu điểm không phù hợp với độ dày hoặc yêu cầu gia công, năng lượng phân bố trong vùng cắt có thể thay đổi. Khi tiêu điểm đặt sai, đường cắt có thể rộng hơn, quá trình thoát kim loại nóng chảy kém hiệu quả hoặc xuất hiện hiện tượng nóng chảy không đồng đều.
Trong một số trường hợp, người vận hành có thể nhầm lẫn giữa lỗi tiêu điểm và lỗi công suất, dẫn đến điều chỉnh không đúng nguyên nhân.
Cách khắc phục:
- Kiểm tra vị trí tiêu điểm theo thông số công nghệ của vật liệu.
- Đảm bảo đầu cắt và hệ thống điều chỉnh tiêu điểm hoạt động bình thường.
- Kiểm tra tình trạng thấu kính bảo vệ và các bộ phận quang học.
- Thử nghiệm các vị trí tiêu điểm phù hợp để xác định chế độ cắt ổn định.
Áp suất và lưu lượng khí hỗ trợ không phù hợp
Khí hỗ trợ có nhiệm vụ đẩy kim loại nóng chảy ra khỏi khe cắt, đồng thời ảnh hưởng đến phản ứng xảy ra tại vùng gia công. Nếu áp suất hoặc lưu lượng khí không phù hợp, kim loại nóng chảy có thể thoát ra không hiệu quả. Nhiệt và sản phẩm nóng chảy tích tụ tại mép cắt có thể làm bề mặt bị sẫm màu, oxy hóa hoặc xuất hiện các khuyết tật khác.
Loại khí được sử dụng cũng ảnh hưởng đến màu sắc và trạng thái bề mặt. Chẳng hạn, Oxy tham gia phản ứng oxy hóa khi cắt thép carbon, trong khi Nitơ thường được lựa chọn khi cần hạn chế oxy hóa, đặc biệt trong nhiều ứng dụng cắt inox.
Cách khắc phục:
- Lựa chọn loại khí phù hợp với vật liệu và yêu cầu thành phẩm.
- Kiểm tra áp suất khí tại hệ thống cấp và đầu cắt.
- Đảm bảo nguồn khí có độ tinh khiết phù hợp.
- Kiểm tra đường ống, bộ điều áp và các vị trí có nguy cơ rò rỉ.
- Không tùy ý tăng áp suất khí nếu chưa xác định nguyên nhân gây lỗi.
==> Khí Nitơ và Oxy trong máy cắt laser khác nhau thế nào
Vòi phun bị bẩn, biến dạng hoặc lắp lệch tâm
Vòi phun là bộ phận định hướng dòng khí hỗ trợ đến khu vực cắt. Nếu vòi phun bị bám bẩn, biến dạng hoặc lắp không đồng tâm với chùm tia laser, dòng khí có thể phân bố không đều. Khi đó, khả năng đẩy kim loại nóng chảy ra khỏi khe cắt bị ảnh hưởng, khiến mép cắt có thể xuất hiện vùng nóng chảy hoặc oxy hóa bất thường.
Cách khắc phục:
- Kiểm tra và vệ sinh vòi phun định kỳ.
- Thay vòi phun khi phát hiện biến dạng hoặc hư hỏng.
- Kiểm tra độ đồng tâm giữa vòi phun và chùm tia laser.
- Sử dụng đúng loại và kích thước vòi phun theo thông số gia công.
Thấu kính bảo vệ bị bẩn hoặc hư hỏng
Thấu kính bảo vệ có nhiệm vụ bảo vệ hệ thống quang học của đầu cắt khỏi bụi, khói và các hạt kim loại phát sinh trong quá trình gia công. Nếu bề mặt thấu kính bị bám bẩn, trầy xước hoặc hư hỏng, khả năng truyền và chất lượng chùm tia có thể bị ảnh hưởng. Điều này khiến năng lượng laser không còn được phân bố như điều kiện thiết kế, làm quá trình cắt thiếu ổn định.
Trong một số trường hợp, người vận hành nhận thấy mép cắt bị biến màu hoặc chất lượng không đồng đều dù các thông số cài đặt không thay đổi.
Cách khắc phục:
- Kiểm tra thấu kính bảo vệ theo quy trình kỹ thuật.
- Vệ sinh bằng dụng cụ và vật liệu chuyên dụng.
- Thay thế khi phát hiện vết nứt, cháy hoặc trầy xước nghiêm trọng.
- Kiểm tra nguyên nhân khiến thấu kính thường xuyên bị bẩn để hạn chế tái diễn.
Vật liệu không đồng đều hoặc bề mặt có lớp phủ
Chất lượng vật liệu đầu vào cũng có thể ảnh hưởng đến hiện tượng cháy cạnh. Bề mặt kim loại có dầu, bụi bẩn, lớp oxit, sơn phủ hoặc lớp bảo vệ có thể làm thay đổi điều kiện tương tác giữa chùm tia laser và vật liệu. Khi gia công, một số lớp phủ hoặc tạp chất có thể bị đốt nóng, phân hủy hoặc tạo ra khói và cặn bám quanh đường cắt.
Ngoài ra, vật liệu có độ dày không đồng đều hoặc bề mặt cong vênh cũng khiến khoảng cách từ đầu cắt đến bề mặt thay đổi, ảnh hưởng đến quá trình gia công.
Cách khắc phục:
- Kiểm tra bề mặt vật liệu trước khi đưa vào máy.
- Làm sạch dầu mỡ, bụi bẩn hoặc tạp chất nếu quy trình yêu cầu.
- Kiểm tra độ phẳng và độ đồng đều của tấm kim loại.
- Sử dụng thông số cắt phù hợp với loại vật liệu và tình trạng bề mặt thực tế.
Quỹ đạo cắt và cách bố trí chi tiết chưa hợp lý
Khi gia công nhiều chi tiết trên cùng một tấm vật liệu, thứ tự cắt và khoảng cách giữa các đường cắt có thể ảnh hưởng đến sự phân bố nhiệt. Nếu các đường cắt tập trung quá gần nhau hoặc máy thực hiện nhiều đường cắt liên tiếp tại một khu vực, nhiệt có thể tích tụ trên tấm vật liệu. Điều này đặc biệt cần lưu ý khi gia công các chi tiết nhỏ, biên dạng phức tạp hoặc vật liệu mỏng.
Cách khắc phục:
- Tối ưu sơ đồ sắp xếp chi tiết trên tấm vật liệu.
- Điều chỉnh thứ tự cắt để phân bố nhiệt hợp lý.
- Tránh tập trung quá nhiều đường cắt liên tiếp tại một vùng nhỏ.
- Sử dụng chức năng lập trình và tối ưu đường chạy dao phù hợp với đặc điểm sản phẩm.
Cách nhận biết nguyên nhân máy cắt laser bị cháy cạnh
Không phải mọi trường hợp mép cắt bị sẫm màu đều xuất phát từ cùng một nguyên nhân. Người vận hành máy cắt laser cần quan sát vị trí, mức độ và đặc điểm của vùng bị ảnh hưởng để khoanh vùng lỗi.
| BIỂU HIỆN | NGUYÊN NHÂN CÓ THỂ GẶP | HƯỚNG KIỂM TRA |
| Mép cắt sẫm màu trên toàn bộ chiều dài | Khí hỗ trợ, tốc độ hoặc công suất chưa phù hợp | Kiểm tra thông số cắt và loại khí |
| Cháy hoặc biến màu cục bộ | Nhiệt tích tụ, quỹ đạo cắt hoặc bề mặt vật liệu không đồng đều | Kiểm tra thứ tự cắt và vật liệu |
| Mép cắt nóng chảy quá mức | Công suất, tốc độ hoặc tiêu điểm chưa phù hợp | Kiểm tra thông số và vị trí tiêu điểm |
| Chất lượng cắt thay đổi bất thường | Vòi phun, thấu kính hoặc nguồn khí có vấn đề | Kiểm tra đầu cắt và hệ thống cấp khí |
| Một mặt cắt bị biến màu rõ hơn mặt còn lại | Dòng khí hỗ trợ hoặc điều kiện thoát kim loại nóng chảy chưa phù hợp | Kiểm tra vòi phun và áp suất khí |
Bảng trên giúp định hướng kiểm tra ban đầu. Để xác định chính xác nguyên nhân, cần kết hợp quan sát sản phẩm với thông số vận hành và tình trạng thực tế của thiết bị.
=> Vì sao đường cắt laser bị ba via
Cách hạn chế tình trạng cháy cạnh khi cắt laser
Để giảm nguy cơ cháy cạnh, doanh nghiệp cần kiểm soát đồng bộ các yếu tố trong quá trình gia công thay vì chỉ điều chỉnh công suất nguồn laser.
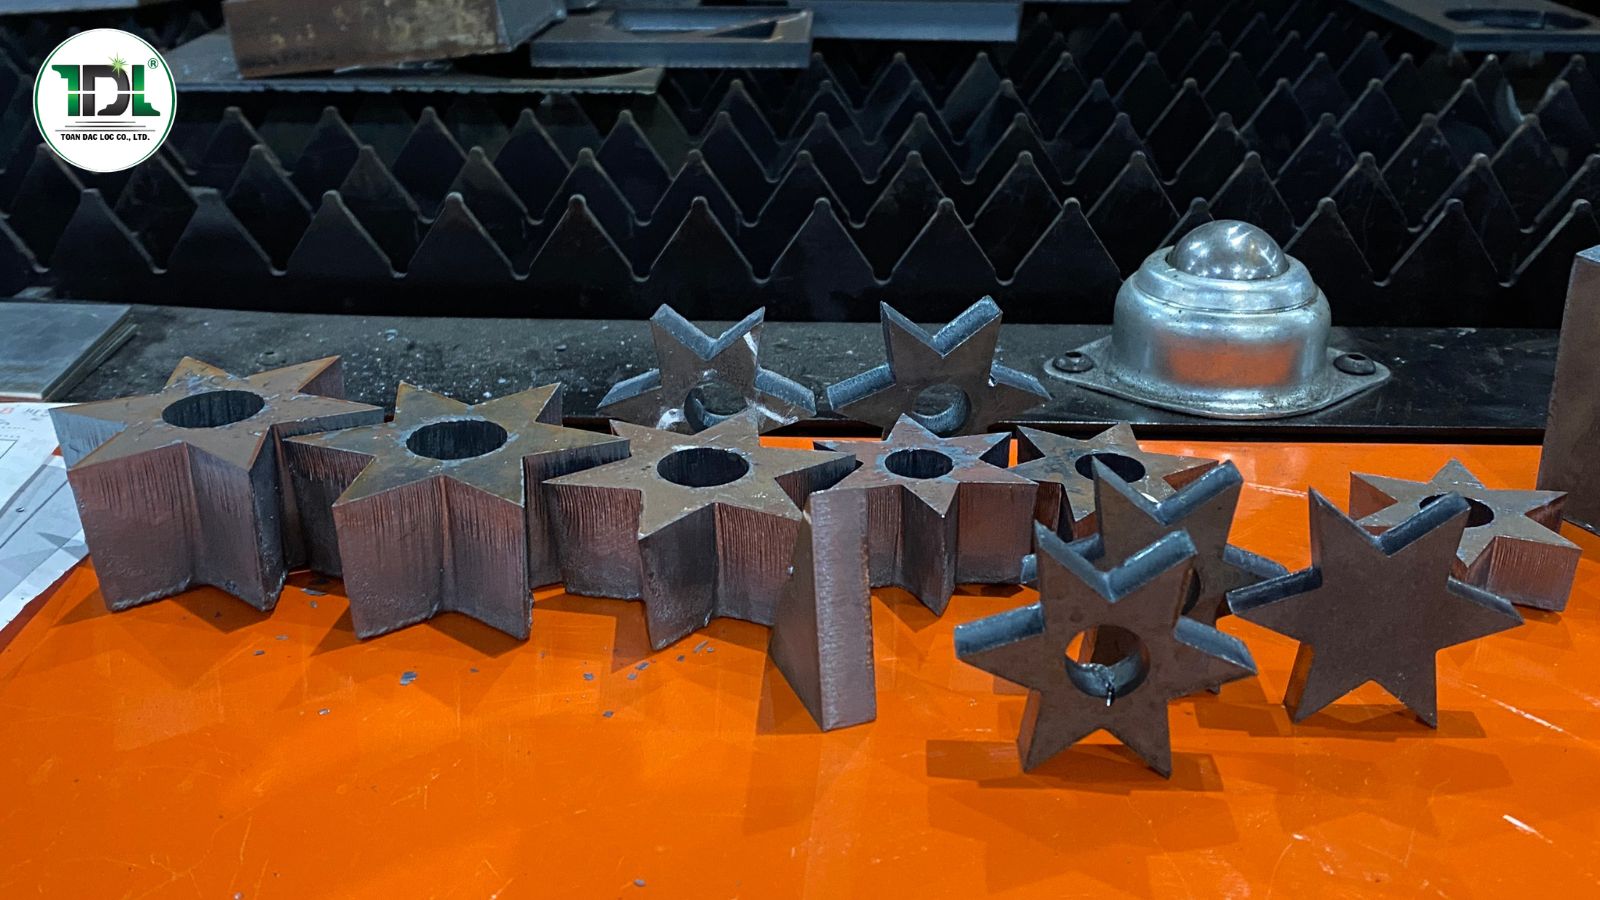
Lựa chọn đúng khí hỗ trợ góp phần hạn chế oxy hóa và cải thiện bề mặt kim loại sau cắt.
Xây dựng bảng thông số cắt phù hợp
Mỗi loại vật liệu và độ dày cần có bộ thông số riêng. Doanh nghiệp nên lưu trữ các thông số đã được kiểm chứng, bao gồm công suất, tốc độ, tiêu điểm, loại khí, áp suất và kích thước vòi phun. Khi thay đổi vật liệu hoặc độ dày, cần kiểm tra và điều chỉnh lại thông số thay vì sử dụng nguyên bộ cài đặt cũ.
Kiểm tra đầu cắt trước khi vận hành
Đầu cắt cần được kiểm tra để đảm bảo thấu kính, vòi phun và các bộ phận liên quan ở trạng thái tốt. Việc phát hiện sớm vòi phun lệch tâm, thấu kính bẩn hoặc hư hỏng giúp hạn chế các lỗi chất lượng và tránh làm gián đoạn quá trình sản xuất.
Sử dụng khí hỗ trợ phù hợp
Doanh nghiệp cần lựa chọn Nitơ hoặc Oxy theo vật liệu và yêu cầu bề mặt. Đồng thời, kiểm soát áp suất, lưu lượng và độ tinh khiết khí để duy trì điều kiện cắt ổn định. Không nên sử dụng một chế độ khí chung cho mọi loại kim loại.
Tối ưu tốc độ và thứ tự cắt
Đối với các bản vẽ có nhiều chi tiết nhỏ hoặc đường cắt tập trung, cần tính toán thứ tự gia công để hạn chế nhiệt tích tụ. Ngoài ra, cần điều chỉnh tốc độ phù hợp với hình dạng chi tiết. Những đoạn đường cắt ngắn, góc nhỏ hoặc đường cong có thể cần chế độ điều khiển chuyển động khác với đường cắt thẳng dài.
Bảo dưỡng thiết bị định kỳ
Việc bảo trì giúp duy trì trạng thái ổn định của nguồn laser, đầu cắt, hệ thống làm mát và cơ cấu truyền động. Doanh nghiệp nên thực hiện kiểm tra máy cắt laser theo hướng dẫn của nhà sản xuất, ghi nhận tình trạng thiết bị và xử lý sớm các dấu hiệu bất thường.
Khi nào cần kiểm tra kỹ thuật chuyên sâu?
Nếu đã kiểm tra vật liệu, vòi phun, khí hỗ trợ và các thông số cắt nhưng hiện tượng cháy cạnh vẫn tiếp diễn, doanh nghiệp nên kiểm tra sâu hơn hệ thống thiết bị.
Một số trường hợp cần có kỹ thuật viên hỗ trợ gồm:
- Chất lượng đường cắt thay đổi dù không điều chỉnh thông số.
- Đầu cắt thường xuyên phát sinh cảnh báo hoặc hoạt động không ổn định.
- Thấu kính bảo vệ liên tục bị bẩn hoặc có dấu hiệu hư hỏng.
- Vòi phun và hệ thống khí hoạt động bình thường nhưng mép cắt vẫn biến màu bất thường.
- Máy xuất hiện hiện tượng rung, sai lệch chuyển động hoặc không duy trì được độ chính xác.
Việc kiểm tra đúng nguyên nhân giúp hạn chế tình trạng thay đổi thông số liên tục nhưng không giải quyết triệt để lỗi, đồng thời tránh làm phát sinh thêm hư hỏng cho thiết bị.
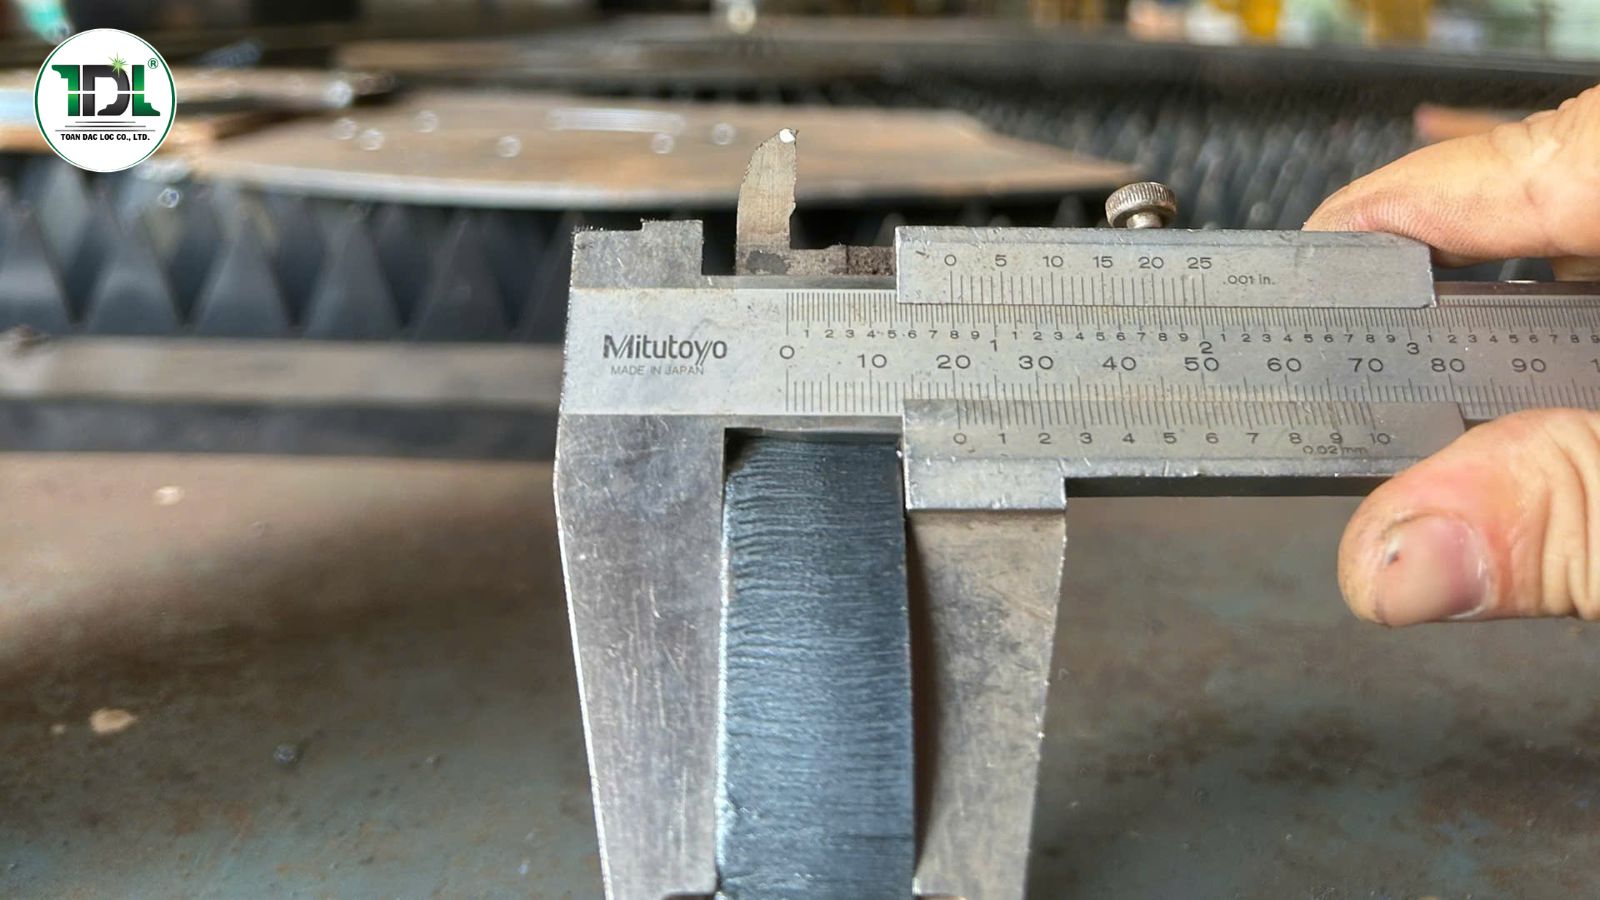
Kiểm tra vòi phun và thấu kính bảo vệ giúp duy trì chất lượng đường cắt laser ổn định
Câu hỏi thường gặp
Vì sao cắt inox bằng laser bị cháy cạnh?
=> Cắt inox bị cháy cạnh hoặc biến màu có thể do công suất và tốc độ chưa phù hợp, tiêu điểm sai, khí Nitơ không đủ áp suất hoặc độ tinh khiết, vòi phun bị lệch tâm. Nếu cần mép cắt sáng và hạn chế oxy hóa, Nitơ thường là lựa chọn phù hợp hơn Oxy trong nhiều ứng dụng cắt inox.
Công suất laser cao có làm cháy cạnh không?
=> Có thể, nếu công suất quá cao so với tốc độ cắt và điều kiện gia công. Tuy nhiên, công suất cao không phải nguyên nhân duy nhất. Cần kiểm tra đồng thời tốc độ, tiêu điểm, khí hỗ trợ và đầu cắt để xác định chính xác vấn đề.
Cháy cạnh và ba via khi cắt laser có giống nhau không?
=> Không. Cháy cạnh liên quan đến tác động nhiệt và sự biến đổi bề mặt tại vùng cắt, còn ba via là phần kim loại nóng chảy hoặc xỉ còn bám trên mép cắt. Hai hiện tượng có thể xuất hiện đồng thời nhưng cần phương pháp xử lý khác nhau.
Làm sao để hạn chế cháy cạnh khi cắt laser?
=> Cần thiết lập thông số cắt phù hợp với vật liệu, điều chỉnh tốc độ và công suất đồng bộ, sử dụng đúng loại khí hỗ trợ, kiểm tra đầu cắt và bảo dưỡng máy định kỳ. Ngoài ra, cần tối ưu thứ tự cắt để hạn chế nhiệt tích tụ trên vật liệu.
==> Xem thêm các dòng Máy cắt laser TDL
Máy cắt laser bị cháy cạnh có thể xuất phát từ nhiều nguyên nhân như tốc độ cắt quá chậm, công suất không phù hợp, sai vị trí tiêu điểm, khí hỗ trợ không ổn định hoặc các bộ phận đầu cắt bị bẩn và hư hỏng.
Để khắc phục hiệu quả, doanh nghiệp cần xác định đúng nguyên nhân thay vì chỉ tăng hoặc giảm công suất theo cảm tính. Việc kiểm soát đồng bộ thông số cắt, chất lượng khí, tình trạng đầu cắt và quy trình vận hành sẽ giúp hạn chế hiện tượng cháy cạnh, duy trì chất lượng thành phẩm và nâng cao hiệu quả gia công bằng máy cắt laser.
Các bài viết khác
- Chi phí vận hành máy cắt laser gồm những gì? Phân tích chi tiết 2026
- Máy cắt laser là gì? Công nghệ fiber cắt kim loại & báo giá 2026
- Máy cắt laser có tốn điện không? Cách tính chi phí điện chi tiết từ A–Z
- Ứng dụng máy cắt laser trong cơ khí hiện đại 2026
- Bảo trì máy cắt laser: Hướng dẫn đầy đủ giúp máy bền và ổn định
- Máy cắt Laser Gas (Flame Laser) là gì? Công nghệ cắt thép dày hiệu quả cho ngành kết cấu thép
- Máy cắt Laser Gas Hybrid là gì? Công nghệ mới cho gia công thép siêu dày
- Chi phí vận hành máy cắt ống laser có cao không?


 Địa chỉ: Số N3/1, Quốc Lộ 51, Khu phố 5, Phường Long Hưng, Thành phố Đồng Nai
 Email: info@toandacloc.com | toandacloc@gmail.com
 Điện thoại Kinh doanh: 02513.831.104 | 02513.832.415
 Fax: 02513.831.104
 Hotline: 0903.354.737 | 0917.264.499


 Gọi điện
 SMS
 Chỉ Đường